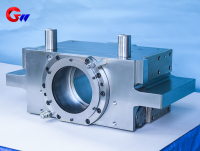
Köztes görgőscsapágy-tömítés forró malomgéphez
A közbenső görgőscsapágy-támasztót meleghengerművekhez gyártják, és úgy tervezték, hogy magas hőmérsékleten, nagy terheléssel és ütésekkel járó üzemi körülmények között is megtámassza és rögzítse a közbenső görgőt. A GW Precision nagy pontosságú CNC gyártóberendezéseket, tapasztalt műszaki személyzetet, kiforrott feldolgozórendszereket, szigorú minőségellenőrzést és ellenőrzött gyártásirányítást ötvöz a termékminőség biztosítása érdekében.
A rendszeres méretellenőrzés mellett a GW Precision egy nagy pontosságú, mobil híd típusú koordináta-mérőgépet is használ, amelynek mérési pontossága akár 2 mikronos szintig terjed, hogy megbízhatóan ellenőrizze a kritikus méreteket és geometriai tűréseket.
Terméktípus: Köztes gördülőcsapágy-támasztó
Alkalmazás: Meleghengermű
Testreszabás: Standard és nem szabványos, egyedi tervek is elérhetők
- Guangwei Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az acéldob éves kapacitása 4000 darab
- információ
Meleghengerlő köztes görgőscsapágy-támasztó
AKöztes gördülőcsapágy-támasztóA meleghengerműben a meleghengerlő gyártósor fontos alkotóeleme. Főként a közbenső henger megtámasztására és rögzítésére, valamint a hengerlési műveletek során a pontos és stabil hengerpozicionálás fenntartására használják. ACsapágyékEllen kell állnia a nagy hengerlési erőknek, az ismételt ütésterheléseknek és a meleghengerlési folyamatból származó hőnek. Megbízható teljesítményt kell fenntartania hűtővizet, nedvességet, port és vas-oxid réteget tartalmazó környezetben is.
Köztes görgőscsapágy-támasztóelem alkalmazási forgatókönyvei meleghengerműben
AKöztes gördülőcsapágy-támasztófőként magas hőmérsékleten és nagy terhelés mellett működő meleghengerlő gyártósorokon használják. A meleghengerlési folyamat során a hengerlőmalom környezeti hőmérséklete meghaladhatja a 800 °C-ot. A csapágyazó alátét ezért mind sugárzó hőnek, mind vezetett hőnek ki van téve, és működés közben stabil mechanikai tulajdonságokat és méretpontosságot kell fenntartania.
A csapágyéknak nagy gördülőerőket is el kell viselnie, amelyek a hengermű konfigurációjától függően elérhetik a több ezer tonnát, valamint a gyakori ütésterheléseket. Ugyanakkor a gördülő hűtővíz és a vas-oxid réteg bejuthat a berendezés szabadon lévő területeire. Ezért a megfelelő tömítés és korrózióálló védelem fontos a közbenső gördülőcsapágy-ék üzemállapotának és élettartamának fenntartásához.
Funkcionális követelmények
Pontos pozicionálás:
A közbenső görgős csapágyaknak pontos támasztást és pozicionálást kell biztosítaniuk a közbenső görgő számára. A megfelelő pozicionálás segít fenntartani a görgők párhuzamosságát és a gördülési pontosságot, valamint hozzájárul a meleghengermű stabil működéséhez.
Kopás- és fáradásállóság:
A csapágyazó ék ismételt mechanikai terhelések és folyamatos munkakörülmények között működik. A megfelelő anyagválasztás, hőkezelés, precíziós megmunkálás és folyamatvezérlés javítja a kopásállóságot és a fáradásállóságot, meghosszabbítja az élettartamot és csökkenti a karbantartás miatti állásidőt.
Kenés:
A csapágy és az illeszkedő alkatrészek közötti súrlódás és kopás csökkentéséhez megbízható kenőrendszerre van szükség. A berendezés konfigurációjától függően nagynyomású kenőrendszer, például olaj-levegő kenés használható a megfelelő kenés biztosítására üzem közben.
A közbenső gördülőcsapágy-támla hőkezelési folyamata
Hőkezelésfontos gyártási folyamat a közbenső görgőscsapágy-támasztóelem mechanikai tulajdonságainak és méretstabilitásának javítására. Az adott kezelési módszert az anyag, a szerkezet, az üzemi terhelés és a műszaki követelmények alapján választják ki.
Előkezelés — Normalizálás vagy hőkezelés:
A normalizálás vagy lágyítás felhasználható az öntvények vagy kovácsolt darabok belső feszültségének csökkentésére, a szemcseszerkezet finomítására, valamint az anyag előkészítésére a későbbi megmunkáláshoz és hőkezeléshez.
Edzés és megeresztés:
Amennyiben az anyagspecifikáció megköveteli, a csapágyazási ék edzésnek és megeresztésnek vethető alá. A edzés magában foglalhatja a kritikus hőmérsékletre, például 850-900 °C-ra történő melegítést, majd a kívánt edzett szerkezet eléréséhez gyors hűtést vízzel vagy olajjal. Ezután közepes hőmérsékletű, körülbelül 400-600 °C-os megeresztéssel kiegyensúlyozható a keménység és a szívósság, és csökkenthető a ridegtörés kockázata.
Felületerősítés:
A felületerősítés a termékkövetelményeknek megfelelően alkalmazható a kiválasztott csapágyérintkező felületeken. Az indukciós edzés javíthatja a helyi felületi keménységet és kopásállóságot. A megfelelő ötvözött acélanyagok esetében, ahol nagyobb felületi keménység és kifáradási ellenállás szükséges, mérlegelhető a karbonizálás vagy nitridálás.
Feszültségcsökkentő lágyítás:
Precíziós megmunkálás után alacsony hőmérsékletű, körülbelül 200-300 °C-on történő lágyítás alkalmazható a megmunkálási feszültség csökkentése és a méretstabilitás javítása érdekében.
GW Precíziós Gyártás és Minőségellenőrzés
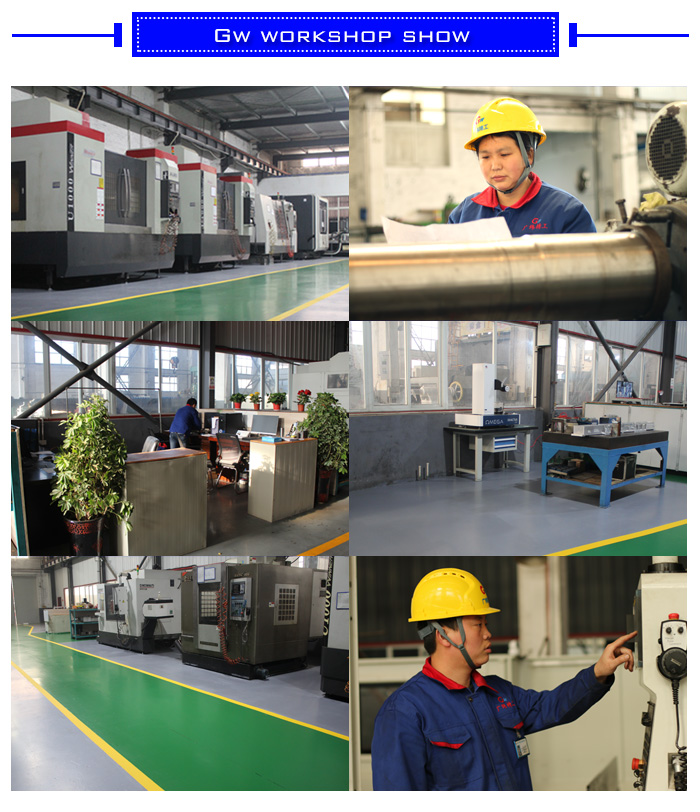
GW Precisionközbenső görgőscsapágy-ékeket és egyéb precíziós alkatrészeket gyárt hengerműberendezésekhez. A vállalat nagy pontosságú intelligens CNC gyártóberendezéseket, tapasztalt műszaki személyzetet, kiforrott feldolgozórendszereket, szigorú minőségellenőrzési eljárásokat és ellenőrzött gyártásirányítási folyamatokat használ a csapágyékok gyártási minőségének támogatása érdekében.
A rendszeres méretellenőrzés mellett a GW Precision felszerelte gyártóüzemét egynagy pontosságú mobil híd típusú koordináta mérőgépA mérési pontosság elérheti a 2 mikronos szintet, ami megbízható vizsgálati alapot biztosít a kritikus méretek és a geometriai tűréshatárok ellenőrzéséhez.
KeresztülCNC megmunkálás, hőkezelés, folyamatellenőrzés és precíziós mérésA közbenső görgőscsapágy-támasztóelem gyártási folyamata a szükséges műszaki előírásoknak megfelelően vezérelhető. A kritikus méretek, geometriai tűrések és egyéb minőségi követelmények a végső szállítás előtt ellenőrizhetők a termékminőség állandóságának biztosítása érdekében.