

A hajtásoldali közbenső görgőscsapágyblokk meleghengerlő gépe
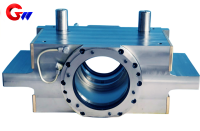
A meleghengermű hajtásoldali közbenső görgőscsapágyblokkja egy precíziós tartóelem, amely a meleghengermű hajtásoldalán található közbenső henger megtámasztására és pozicionálására szolgál. Hordozza a gördülési terheléseket, és átadja azokat a műhely keretének, miközben támogatja a nyomatékátvitelt a hajtásoldali görgőrendszeren keresztül. A csapágyblokk a malom konfigurációja, a henger méretei, az anyagkövetelmények és az ügyfél műszaki adatai szerint gyártható.
Terméktípus: Hajtásoldali közbenső görgőscsapágyblokk
Alkalmazás: Meleghengermű
Anyag: Öntött acél vagy kovácsolt acél az alkalmazási követelményektől függően
Testreszabás: Standard és nem szabványos, egyedi gyártás is elérhető
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az éves kapacitás 1000 darab
- információ
A hajtásoldali közbenső görgőscsapágyblokk meleghengerlő gépe
AMeleghengermű hajtásoldali közbenső görgőscsapágyblokkA meleghengermű egyik fontos szerkezeti eleme. Főként a hengermű hajtásoldalán található közbenső henger megtámasztására és pontos pozicionálására szolgál, miközben a hengerlés során keletkező mechanikai terheléseket viseli és azokat a hengermű vázára továbbítja.
Meleghengerlés során a közbenső görgőcsapágyblokk igényes körülmények között működik, beleértve a magas hőmérsékletet, hűtővizet, kenőanyagot, port, ismételt terhelést és rezgést. A hengerlési zóna hőmérséklete elérheti a 800–1200 °C-ot, míg maga a csapágyblokk úgy van kialakítva, hogy a hengertartó szerelvény részeként folyamatos ipari üzemi körülmények között működjön.
A csapágytömbnek stabil pozícióban kell tartania a közbenső hengert, és megfelelő beépítési feltételeket kell biztosítania a csapágy számára. A pontos pozicionálás segít csökkenteni a henger elhajlását, és támogatja a hengerek stabil beállítását hengerlés közben. A malom konfigurációjától függően az alkatrész hidraulikus hajlítóhenger-rendszerrel is működhet, és további axiális erőket is felvehet.
Támogatás, pozicionálás és erőátvitel
A hajtásoldali közbenső görgőscsapágyblokk elsődleges funkciója a megbízható működés biztosítása.támogatás és pozicionálása közbenső hengerhez. A gördülőerők a hengeren és a csapágyegységen keresztül kerülnek át a csapágytömbbe, majd onnan a malomkeretre.
A hajtásoldalon a csapágyblokk az erőátviteli rendszerhez is kapcsolódik. Csatlakozhat a kardántengelyhez vagy a sebességváltó elrendezéshez, és a hengermű hajtásrendszerén keresztül továbbíthatja a motor nyomatékát.
A szerkezeti kialakításnak ezért megfelelő alátámasztást kell biztosítania a csapágy számára, miközben fenntartja a görgő, a csapágy és a hajtásoldali alkatrészek közötti szükséges illesztést.
Kenés, tömítés és hűtés
A kenés és a tömítés fontos a hengermű csapágyegységének megbízható működéséhez. A mellékelt termékinformáció tartalmaz egy olaj-levegő kenőrendszert, amelyet a csapágykenés támogatására és a hűtővíz és az oxidréteg csapágyterületre jutásának megakadályozására terveztek.
A csapágyblokk belső hűtőrendszert is tartalmazhat, vagy azzal működhet. Szükség esetén keringtetett víz vagy levegő használható a csapágy hőmérsékletének szabályozására és a folyamatos üzem során fellépő túlzott hőmérséklet-emelkedés csökkentésére.
A megfelelő kenés, tömítés és hűtés segít megvédeni a csapágyat és az illeszkedő felületeket a meleghengerlési környezetben. Ezek a funkciók különösen fontosak ott, ahol hűtővíz, vízkő, kenőanyag és magas hőmérsékletű üzemi feltételek együttesen fordulnak elő.
Anyagválasztás
A mellékelt anyaginformációk tartalmazzákZG35CrMo és ZG42CrMo öntött acélolyan alkalmazásokhoz, amelyeknél egyensúlyra van szükség a szilárdság és az öntési feldolgozhatóság között.
Rendkívül nagy terhelésű alkalmazásokhoz,34CrNiMo6 kovácsolt acélopcióként is említik, amely nagyobb fáradási ellenállást biztosít a nehéz üzemi körülmények között.
A végső anyagválasztás a hengerlőmalom konfigurációjától, a csapágyház szerkezetétől, a terhelési viszonyoktól, a gyártási követelményektől és az ügyfél műszaki előírásaitól függ. Az anyagválasztást ezért a tényleges termék alapján határozzák meg, ahelyett, hogy minden csapágyházra egyetlen anyagminőséget alkalmaznának.
Gyártási folyamat
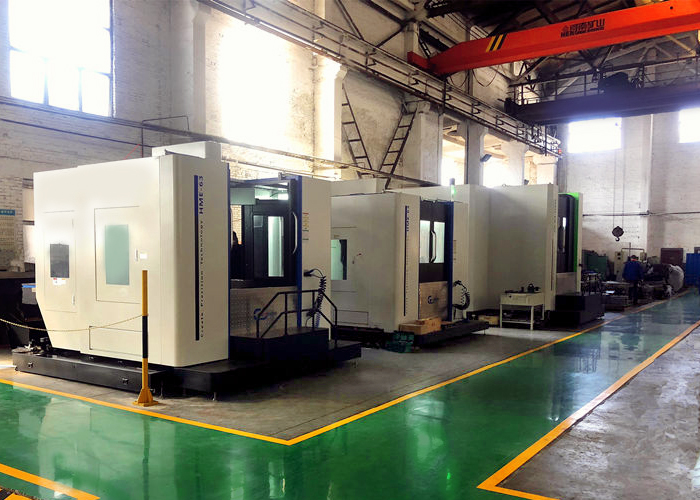
A GW Precision hosszú távú gyártási tapasztalataira építve kiforrott megmunkálási eljárást fejlesztett ki a hengermű csapágyblokkjaihoz. A gyártási folyamat ötvözi a függőleges megmunkálást, a vízszintes fúrást, a számítógéppel segített folyamattervezést és a szakaszos ellenőrzést.
Alattfüggőleges megmunkálás, az alkatrészt először a rajzgeometria szerint dolgozzák meg. A vonatkozó felületeken megmunkálási ráhagyást tartanak fenn, a megmunkált területeket pedig megtisztítják és sorjátlanítják az ellenőrzéshez. Az első darabot a további gyártási folyamat folytatása előtt ellenőrzik.
Alattvízszintes fúrásA megmunkálási ráhagyások a vonatkozó felületekre és hornyokra vannak fenntartva. A referencia folyamatadatok körülbelül 1,5–2 mm-es ráhagyást tartalmaznak a kiválasztott felületekre és hornyokra, míg a furatmegmunkálás a végső megmunkálás előtt körülbelül 3–4 mm-es ráhagyást tarthat fenn. Ezek az értékek folyamatreferenciák, és a tényleges rajzi és megmunkálási követelményeknek megfelelően kerülnek módosításra.
A megmunkálás után a sorjákat és az éles széleket eltávolítják az ellenőrzés és a későbbi feldolgozás megkönnyítése érdekében.
CNC megmunkálás és folyamatoptimalizálás
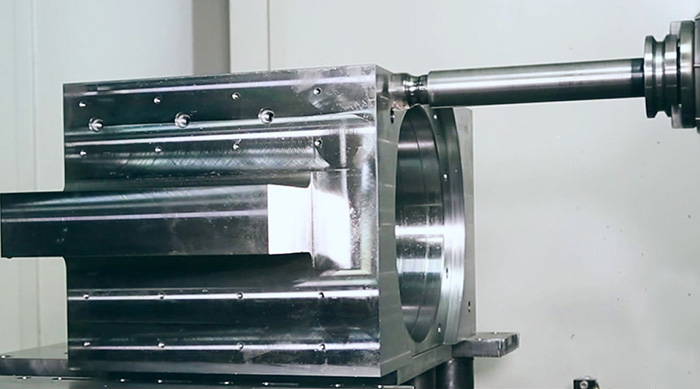
Hengermű csapágyblokkok, hajlítóhenger blokkok és egyéb precíziós alkatrészek esetében a GW Precision számítógéppel segített programozást használ a megmunkálási programok optimalizálására és a gyártási folyamat megszervezésére.
A megmunkálási sorrendet az alkatrész szerkezete, a megmunkálási követelmények és az ellenőrzési pontok szerint tervezik meg. Ez segít a különböző megmunkált felületek közötti kapcsolat szabályozásában, és támogatja az állandó méretpontosságot.
A függőleges megmunkálás, a vízszintes kiesztergálás, a folyamatoptimalizálás és az első darab ellenőrzésének kombinációja strukturált gyártási megközelítést biztosít összetett hengerműalkatrészekhez.
Minőségellenőrzés
A minőségellenőrzés a gyártási folyamatba van beépítve, nem korlátozódik a végső ellenőrzésre. Az első darab ellenőrzését a kulcsfontosságú megmunkálási szakaszok után végzik el, lehetővé téve a folyamat további gyártás előtti ellenőrzését.
A gyártás során figyelembe veszik a méretek ellenőrzését, a megmunkálási ráhagyások ellenőrzését, a felület állapotát, valamint a sorják és éles szélek eltávolítását. A megmunkálási folyamatot a műszaki rajz és a tényleges termékkövetelmények szerint módosítják.
A CNC megmunkáló programok hosszú távú fejlesztése és folyamatos optimalizálása révén a GW Precision létrehozott egy gyártási folyamatot a következőkhöz:hajtásoldali közbenső görgőscsapágyblokkés egyéb precíziós hengermű alkatrészek.
A megfelelő anyagválasztás, a precíziós megmunkálás, a folyamattervezés, az ellenőrzés, a kenés és a tömítési szempontok kombinációja lehetővé teszi, hogy a csapágyblokk megfeleljen a különböző meleghengermű-alkalmazások követelményeinek.
A GW Precision szabványos és egyedi gyártást is vállalmeleghengermű csapágyblokkoka vevői rajzok, a berendezés konfigurációja, az anyagkövetelmények és a műszaki előírások szerint.