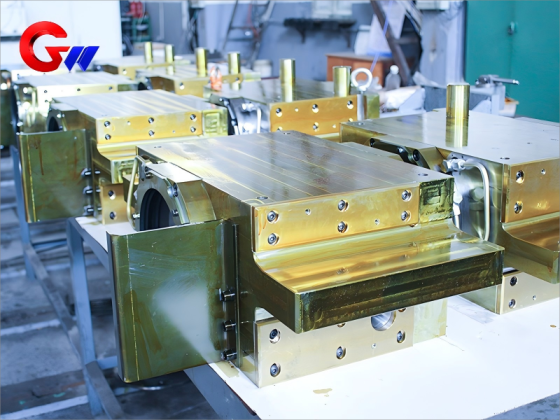
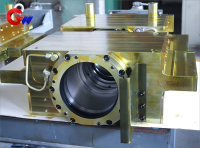
A működtető oldalsó görgőscsapágyblokk hideghengerlő malomgépe
A működési oldali munkahenger csapágyblokkja egy precíziósan megmunkált tartóelem, amelyet hideghengermű munkahenger-szerelvényéhez terveztek. Pontos csapágypozicionálást, stabil szerkezeti támaszt és megbízható beállítást biztosít a munkahenger folyamatos hengerlési körülmények között történő működéséhez.
A rozsdamentes acél, szilíciumacél és ultravékony szalagok gyártásához tervezett alkatrész ötvözi a QT600-3 gömbgrafitos öntöttvas konstrukciót, a szabályozott hőkezelést, a precíziós CNC megmunkálást, a nagy pontosságú csapágycsatlakozásokat, az olaj-levegő kenést és a többlépcsős tömítést.
Főbb jellemzők
- Nagy pontosságú pozicionálás: A munkahenger radiális ütése ≤ 0,01 mm-re van szabályozva, ami támogatja a precíziós szalaghengerlést.
- Hatékony tekercscsere: Integrált hidraulikus reteszelő mechanizmus ≤ 10 perces célzott tekercscsere-idővel.
- Rezgéscsillapítás: Nagyfrekvenciás rezgéscsillapításra tervezték 20–500 Hz tartományban, ≤ 0,5 μm megadott amplitúdóval.
- Precíziós csapágycsatlakozás: A csapágyfurat hengerességének szabályozása ≤ 0,003 mm.
- Több hengermű alkalmazás: Hat magasságú UC-MILL és húsz magasságú Sendzimir hengermű konfigurációkhoz alkalmas.
Márka: GW Precision
Termék származási helye: Luoyang, Kína
Szállítási idő: Szerződéses megállapodás szerint
Szállítási kapacitás: Akár 1000 darab évente
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az éves kapacitás 1000 darab
- információ
A működtető oldalsó görgőscsapágyblokk hideghengerlő malomgépe
Anyag- és hőkezelési specifikáció
Fő anyag
Amunkagörgő csapágyblokk-ból/-ből készülQT600-3 gömbgrafitos öntöttvas, ami megfelel a következőnek:EN-GJS-600-3Az anyagot a szerkezeti szilárdság, a méretstabilitás, a rezgéscsillapítás és a megfelelő szilárdság-tömeg arány kombinációja alapján választották ki.
A megadott anyagsűrűség körülbelül7,1 g/cm³Mechanikai és csillapító tulajdonságai alkalmassá teszik a munkahenger és a csapágyegység precíziós megtámasztására.hideghengermű.
Kémiai összetétel
| Elem | Specifikáció |
|---|---|
| Szén (C) | 3,6–3,8% |
| Szilícium (Si) | 2,2–2,5% |
| Mangán (Mn) | ≤ 0,3% |
| Magnézium (Mg) | 0,03–0,05% |
Az anyagot úgy tervezték, hogy megfelelő szerkezeti merevséget biztosítson, miközben hozzájárul a rezgéscsillapításhoz hengerlés közben. A megadott rezgéscsillapítási sebesség a következő:≥35%.
Üzemeltetési oldali alkalmazásoknál az anyagstabilitás különösen fontos, mivel a tartószerkezetnek meg kell őriznie az anyag relatív helyzetét.munkafüzet, csapágyegység és hidraulikus alkatrészek ismételt gördülési ciklusok során.
Főbb alkotóelemek és felületkezelés
Különböző funkcionális területekhengermű csapágyblokkaz üzemi körülményeknek megfelelően kiválasztott anyagokat és felületkezeléseket használjon.
| Összetevő | Anyag | Kezelés |
|---|---|---|
| Csapágyblokk test | QT600-3 gömbgrafitos öntöttvas | Izotermikus edzés és sörétezéses erősítés |
| Kopásálló bélés | GCr15SiMn | Mélykriogén kezelés + 20 μm kemény krómozás |
| Tömítő alkatrész | PTFE + 316L | Lézeres mikrotextúrázás |
A QT600-3 karosszéria alkotja a fő szerkezeti résztmunkagörgő csapágyblokkAz izotermikus edzést és a sörétezést a megadott gyártási eljárásnak megfelelően alkalmazzák.
A kopásálló bélés GCr15SiMn-t használ. A bélés üzemi jellemzőinek javítása érdekében mélykriogén kezelést és kemény krómozást alkalmaznak, a megadott krómozási vastagság20 μm.
A tömítőelemekhez PTFE-t és 316L-t használnak. A megadott tömítőfelületekre lézeres mikrotextúrázást alkalmaznak a kívánt tömítési és működési jellemzők biztosítása érdekében.
Ezen anyagok kombinációja lehetővé teszi, hogy az alkatrész ugyanazon belül integrálja a szerkezeti tartó, a kopásállósági és a tömítési funkciókat.hideghengerműösszeszerelés.
GW precíziós hőkezelési folyamat
Izotermikus kioltás
A fő testrészmunkagörgő csapágyblokkszabályozott hőkezelési folyamaton megy keresztül:
Fűtés:900°C × 2 óra
Sós fürdő oltása:300°C × 1 óra
Léghűtés
Méretstabilitási kezelés
Öregedésgátló kezelés:180°C × 24 óra
Meghatározott méretváltozás:≤0,005%
A hőkezelés a gyártási folyamat fontos része, mivel a méretstabilitás közvetlenül befolyásolja a csapágyfelületek és a beépítési felületek pontosságát.
A pontosság érdekébenhengermű csapágyblokkA megmunkálás utáni ellenőrizetlen méretváltozások befolyásolhatják a csapágy beszerelését és a csapágy közötti illesztési viszonyt,munkafüzet, és malomszerkezet. A megadott öregítési kezelést ezért a méretstabilitás javítására használják a végső precíziós megmunkálás és ellenőrzés előtt.
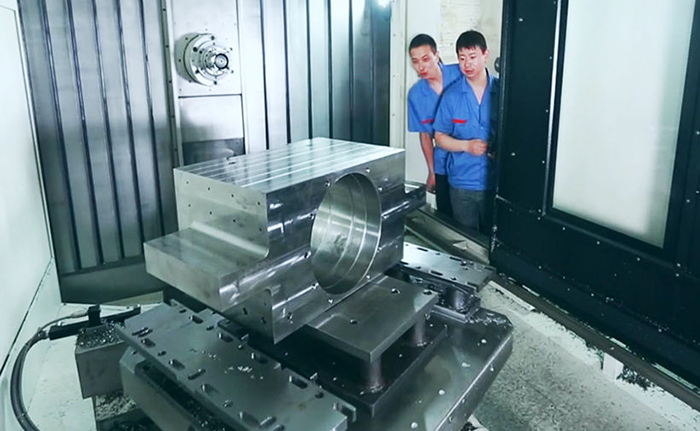
Mechanikai megmunkálási pontosság
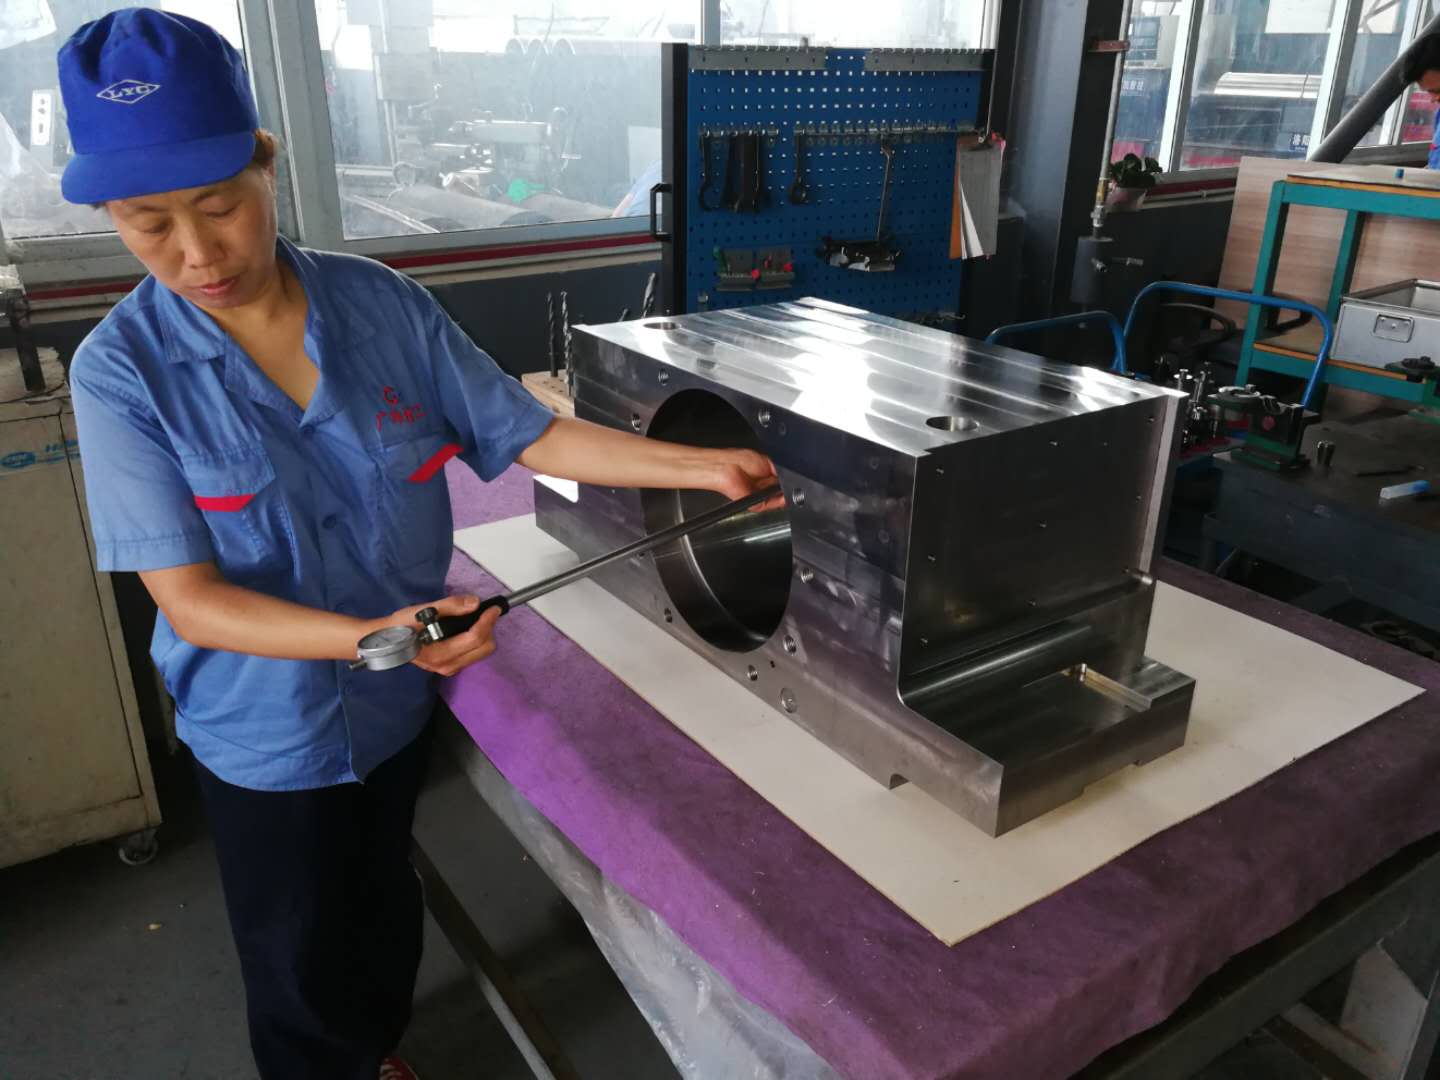
A méretpontosság az egyik legfontosabb gyártási követelménymunkagörgő csapágyblokkA kritikus csapágy- és rögzítési felületeket a megadott tűréshatároknak megfelelően ellenőrzik.
Kritikus mérettűrések
| Jellemző | Specifikáció | Ellenőrzési módszer |
|---|---|---|
| Csapágyfurat | Φ200–400 mm, IT4 | Elektronikus dugómérő + kerekségmérő |
| Hidraulikus henger beépítési felülete | Síklapúság 0,01 mm | Optikai sík |
| Pozícionáló csap furata | H6 | Koordináta mérőgép |
| Csapágyfurat hengeressége | ≤0,003 mm | Precíziós méretvizsgálat |
| Telepítési felület függőlegessége | ≤0,005 mm/100 mm | Precíziós méretvizsgálat |
A csapágyfurat kritikus csatlakozási pont amunkafüzetcsapágyegység és a tartószerkezet. Hengerességi követelmény a≤0,003 mma szükséges geometriai állapot fenntartása érdekében van megadva.
A hidraulikus henger beépítési felületének síkfelület-követelménye a következő:0,01 mm, míg a pozicionálócsap furatait H6 tűréssel gyártják.
Minden egyes telepítési felület függőlegességét szabályozzák≤0,005 mm/100 mmEzek a vezérlők segítenek fenntartani az alkatrész telepítési kapcsolatát ahideghengermű.
Kenőrendszer
Amunkagörgő csapágyblokkolaj-levegő kenőrendszert használ a csapágyakhoz kapcsolódó működési terület szabályozott kenőanyag-ellátásához.
Olaj-levegő kenés
Kenőanyag:ISO VG 68 szintetikus észterolaj MoS₂ adalékkal
| Paraméter | Specifikáció |
|---|---|
| Olajmennyiség | 0,05 ml/idő |
| Légnyomás | 0,4–0,6 MPa |
| Frekvencia | 2–5 Hz |
| Beállítás | Automatikusan beállítva a gördülési sebességnek megfelelően |
Az olaj-levegő rendszer szabályozott kenést biztosít folyamatos üzem közben. A kenési gyakoriság automatikusan állítható a hengerlési sebességnek megfelelően, így a változó termelési körülmények között is megfelelő kenési állapotot lehet fenntartani.
Az üzemi oldali szerelvény esetében a stabil kenés hozzájárul a csapágyfelület megbízható működéséhez, és támogatja a csapágy folyamatos üzemi követelményeit.hideghengermű.
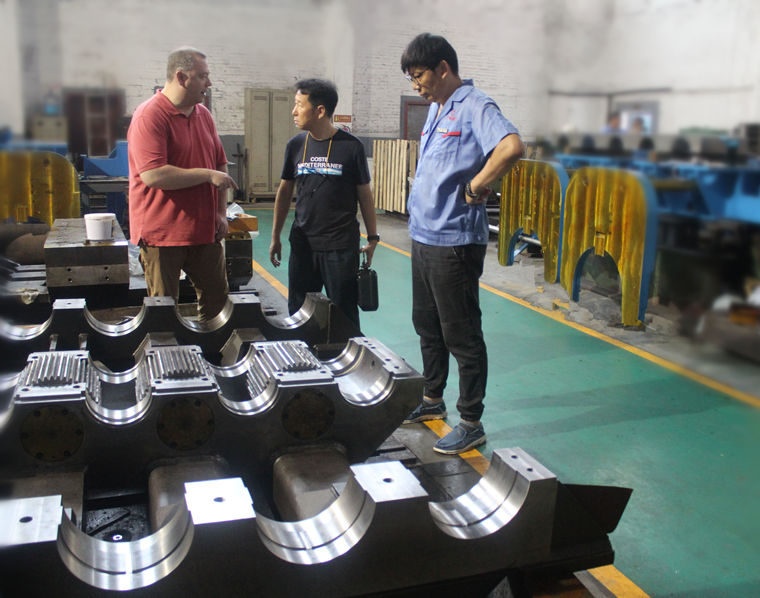
Alkalmazás hideghengerművekben
Az üzemeltetési oldalmunkagörgő csapágyblokkRozsdamentes acél, szilíciumacél és ultravékony szalaggyártáshoz használt hideghengerlő berendezésekhez tervezték.
Hatmagas UC-MILL
Az alkatrész hat nagynyomású UC-MILL konfigurációban alkalmazható rozsdamentes acél és szilíciumacél hengerléshez.
Megadott hengerlési vastagság:
0,1–2,0 mm
Az üzemi oldali tartószerkezet biztosítja a szükséges csatlakozási pontot a munkahenger pozicionálásához és a csapágy beszereléséhez az ilyen típusúhideghengermű.
Húszmagas Szendzimiri Hengermű
Az alkatrész húszmagas Sendzimir hengermű alkalmazásokhoz is használható, amelyek ultravékony szalagokat igényelnek.
Megadott hengerlési vastagság:
0,02–0,2 mm
Az ultravékony szalaggyártás precíziós követelményei különös hangsúlyt fektetnek a csapágyak beállítására, a méretstabilitásra, a rezgéscsillapításra és a csapágyak pontos pozicionálására.munkafüzet.
Minőségellenőrzés
A GW Precision folyamatalapú minőségellenőrzést alkalmaz a gyártás során.munkagörgő csapágyblokk, beleértve az anyagelőkészítést, hőkezelést, CNC megmunkálást, precíziós ellenőrzést, tisztítást és a végső szállítást.
A kritikus méreteket megfelelő mérőeszközökkel ellenőrzik, beleértve az elektronikus mérőeszközöket, a kerekdedség-vizsgáló berendezéseket, az optikai síkvizsgálatot és a koordináta-mérőgépeket.
Különös figyelmet fordítanak a csapágyfuratokra, a pozicionáló furatokra, a szerelési felületekre, a geometriai tűrésekre és más funkcionális interfészekre.
A befejezetthengermű csapágyblokkA végső ellenőrzés előtt megtisztítják és sorjátlanítják. Az ellenőrzési dokumentációt a vonatkozó gyártási és szerződéses követelményeknek megfelelően készítik el.
Az ellenőrzött anyagválasztás, hőkezelés, precíziós megmunkálás, méretellenőrzés, kenési tervezés és tömítéskonfiguráció révén a GW Precision üzemi oldali csapágytartó alkatrészeket kínál igényes alkalmazásokhoz.hideghengerműalkalmazások.
EMAIL:guangwei@gwspool.com