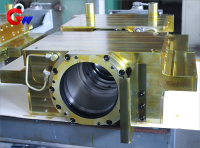
A működtető oldali közbenső görgőscsapágyblokk hideghengerlő malomgépe
A hideghengermű üzemi oldalán található közbenső görgőscsapágyblokk anyaga és hőkezelése
Működési oldali közbenső görgőscsapágyház test anyaga:
Nagy szilárdságú öntöttvas (HT300/HT350) vagy öntött acél (ZG310-570), ≥500 MPa szakítószilárdsággal.
Kopásálló bélés:
Bronz (ZCuAl10Fe3) vagy polimer kompozit anyag, például módosított PTFE anyag.
Hőkezelés:
Az öntvények öregítési kezelést igényelnek a belső feszültség és a kritikus érintkezőfelületek nagyfrekvenciás edzésének kiküszöbölésére, tipikusan HRC 45-50 keménységgel.
Márka: GW Precision
A termék származása: Liaoyang
Szállítási idő: Szerződéses kikötés
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- információ
A működési oldali közbenső görgőscsapágyblokk hideghengerlő gépe
A működési oldali közbenső görgőscsapágyblokk méretei és tűrései
Csapágybeszerelési furatok:
A csapágybeépítő furatokat a csapágytípusnak és a hengermű követelményeinek megfelelően precíziós megmunkálással készítik. Az olyan csapágyak esetében, mint a TQO sorozatú négysoros kúpgörgős csapágyak, az alkalmazandó illesztési tűréshatár jellemzően H6 a belső furatra vagy js6 a külső átmérőre, a csapágygyártó specifikációitól és a tényleges összeszerelési tervtől függően.
Felületi érdesség:
A csapágy illeszkedő felületének Ra értéke ≤ 0,8 μm, míg a nem illeszkedő felületé ≤ 3,2 μm. A szabályozott felületi érdesség stabil csapágyillesztést és megbízható érintkezési állapotot biztosít.
Pozicionálási pontosság:
A csapágyfurat kerekítése ≤ 0,008 mm, a koaxialitása ≤ 0,015 mm/500 mm. Az illeszkedési hézag a görgőnyakkal 0,05-0,10 mm, figyelembe véve a hőtágulást és a tényleges üzemi körülményeket.
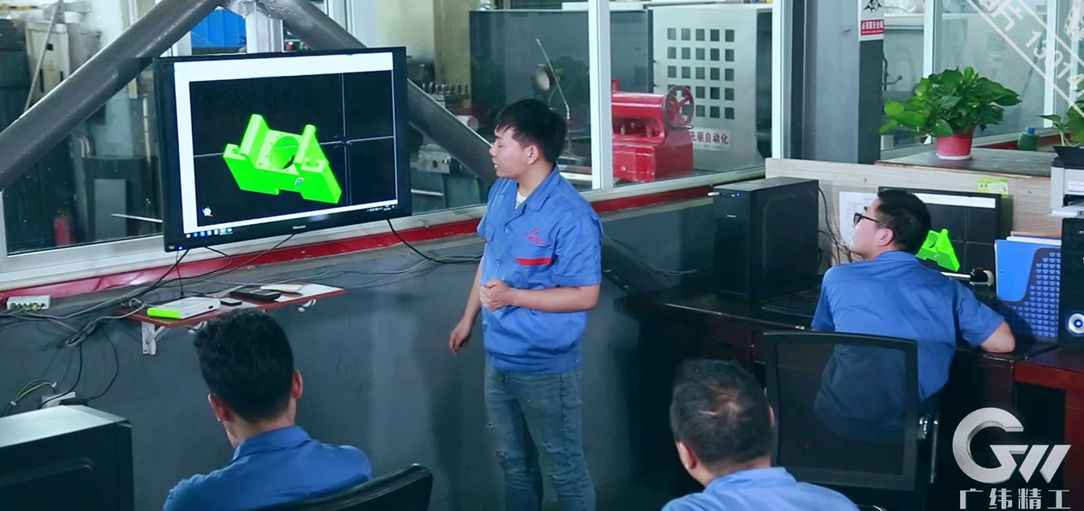
CNC megmunkálás programozás
A CNC megmunkáló programokat PC-alapú szimulációval ellenőrzik a gyártás előtt. A szerszámpályákat és a megmunkálási sorrendeket optimalizálják a méretpontosság javítása, a felesleges szerszámmozgások csökkentése és az állandó megmunkálási minőség fenntartása érdekében. A megfelelő folyamattervezés segít a csapágyblokk tiszta és egyenletes megmunkált felületeinek létrehozásában is.
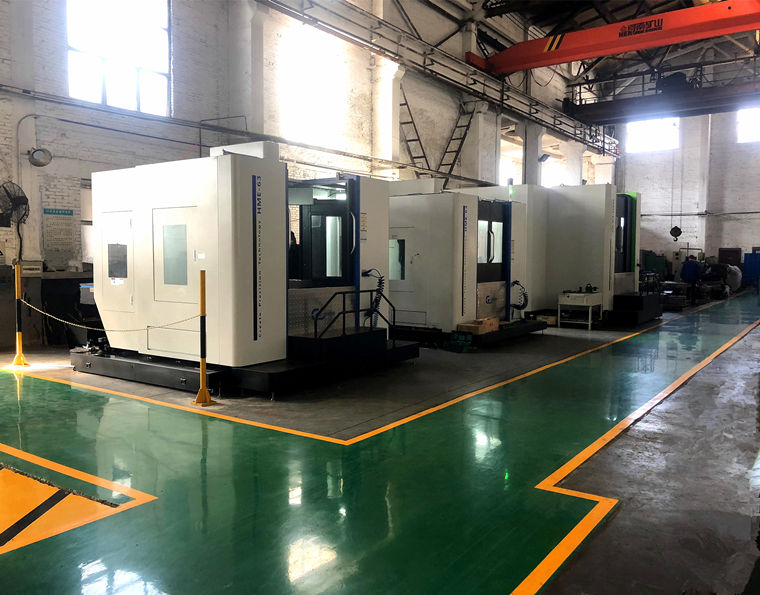
Nagy pontosságú feldolgozó berendezések
A CNC vízszintes megmunkálóközpontokat, CNC függőleges megmunkálóközpontokat, öttengelyes megmunkálóközpontokat és egyéb nagy pontosságú berendezéseket a működési oldali közbenső görgőscsapágyblokk mérete és szerkezeti összetettsége alapján választják ki. Ezek a gépek biztosítják a szükséges pozicionálási pontosságot és megmunkálási képességet nagy csapágyfuratokhoz, szerelési felületekhez, csavarfuratokhoz és összetett szerkezeti elemekhez.
Gyártási és összeszerelési folyamat
A csapágyfuratokat CNC fúró- és marógépeken munkálják meg IT6-os pontossággal, ahol az előírások érvényesek. A végső megmunkáláshoz honolás vagy köszörülés alkalmazható a kívánt méretpontosság és felületi minőség elérése érdekében. A kritikus csavarfuratok pozícióhibája ≤ 0,05 mm, így biztosítva a hengermű vázával való pontos csatlakozást.
Összeszerelési követelmények:
A csapágy előterhelését a csapágygyártó specifikációi és a hengermű tényleges terve szerint kell beállítani. Alkalmazható csapágyelrendezések esetén az axiális előterhelés 8-12 kN lehet. A beszerelés során hidraulikus anyák használhatók a szabályozott összeszerelési erő biztosítására és a csapágyra, a görgőnyakra és a csapágyblokkra ható ütőterhelések elkerülésére.
Minőségfolyamat-ellenőrzés
A minőségellenőrzés a teljes gyártási folyamat során megvalósul, a nyersdarabok előkészítésétől és hibakeresésétől kezdve a hőkezelésen, CNC megmunkáláson, kikészítésen és végső ellenőrzésen át. Minden folyamatot ellenőriznek és jóváhagynak, mielőtt a munkadarab a következő gyártási szakaszba kerülne.
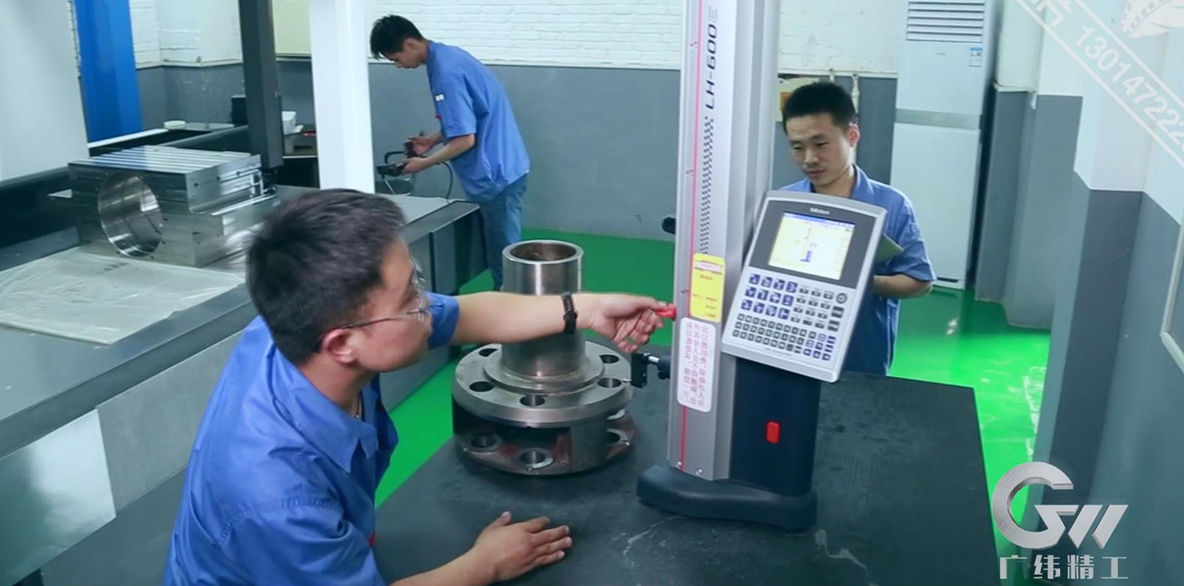
Ellenőrzés és tesztelés
Szigorú ellenőrzési és tesztelési eljárásokat alkalmazunk minden egyes működési oldali közbenső görgőscsapágyblokk minőségének igazolására. A minőségi dokumentáció tartalmazhatja a kémiai összetétel elemzését, a hőkezelési feljegyzéseket, a hibakeresési jelentéseket, a mérettűrés-ellenőrzést és a geometriai tűrés-ellenőrzést. Koordináta mérőgépeket és más precíziós ellenőrző eszközöket használnak a kritikus megmunkálási méretek, a furatgeometria, a furatpozíciók, valamint az alak- és helyzettűrések ellenőrzésére. Minden ellenőrzési feljegyzést megőrizünk a teljes gyártási nyomonkövethetőség érdekében.
A közbenső görgőscsapágyblokk kenése és tömítése
Kenési rendszer:
A közbenső görgőscsapágy a berendezéstől és a csapágy követelményeitől függően koncentrált hígolaj-kenést használhat 0,3-0,5 MPa nyomáson és 30-50 l/perc áramlási sebességgel, vagy olaj-levegő kenést körülbelül 5-10 csepp/perc olajszállítási sebességgel. Az ajánlott kenőolaj viszkozitása ISO VG 68-100 40°C-on, a csapágy üzemi sebességétől, terhelésétől, hőmérsékletétől és kenőrendszerétől függően.
Tömítési kialakítás:
Egy labirinttömítésből és rugóerősítésű ajaktömítésből álló kombinált tömítőszerkezet használható a víz, por, hengerlő hűtőfolyadék és fémrészecskék bejutásának csökkentésére. Az alkalmazandó tisztasági követelmény az ISO 4406 18/16/13 szabvány szerint határozható meg. A tömítőanyagok közé tartozik a magas hőmérsékletnek ellenálló fluorkaucsuk (FKM) vagy a poliuretán (PU), amelyeket az üzemi hőmérséklet, a kenőanyag, a hűtőfolyadék és a kopási körülmények szerint választanak ki.