



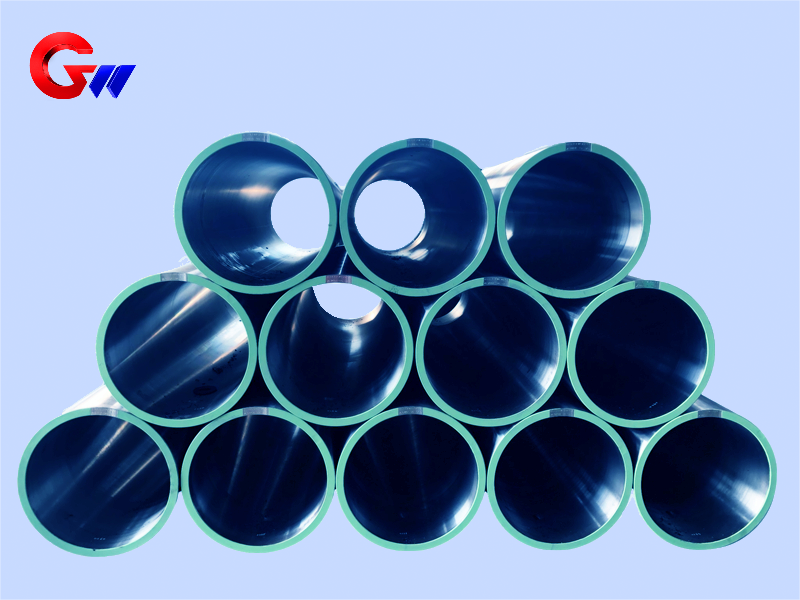
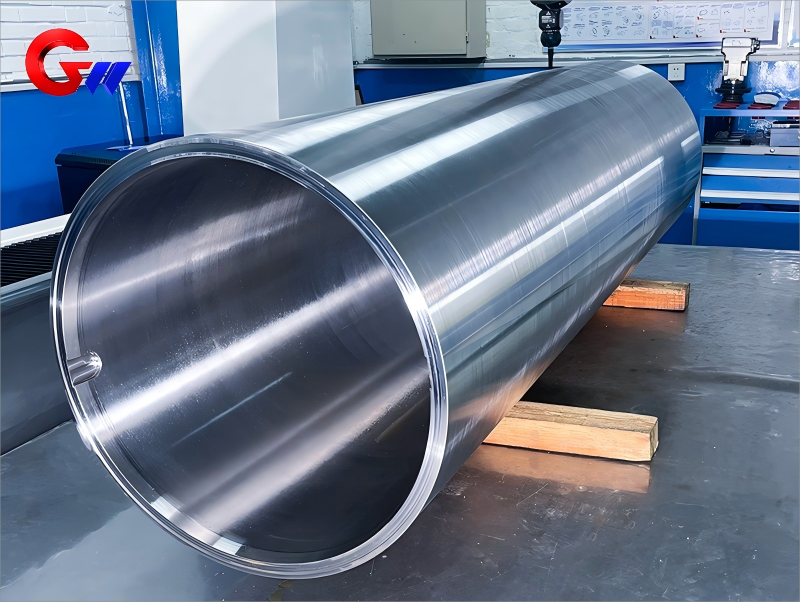
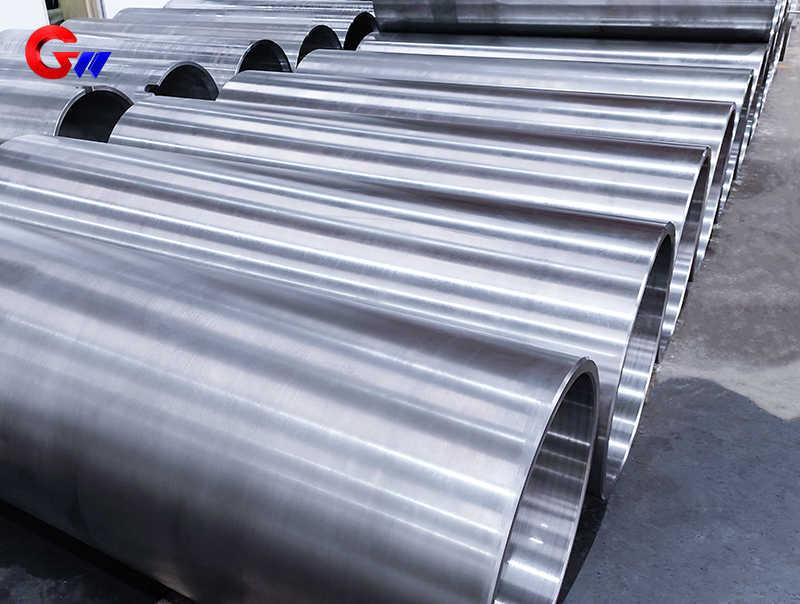
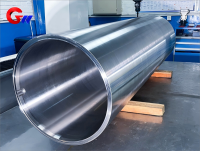
Testreszabott 35CrMoV acél tekercs hideghengerlő géphez
A hideghengerművekhez készült, egyedi gyártású 35CrMoV acéldob nagy szilárdságú és szívósságú ötvözött szerkezeti acélból készül. A nemesített és magas hőmérsékletű megeresztés után a 35CrMoV a szilárdság, a szívósság, a fáradási ellenállás és a magas hőmérsékleti teljesítmény kiegyensúlyozott kombinációját biztosítja, így alkalmassá teszi hideghengerművekben használt nagy terhelésű és nagy pontosságú forgó alkatrészekhez.
A GW Precision 35CrMoV acél dobokat gyárt a vevői rajzok, a berendezés konfigurációja, a méretkövetelmények, a megmunkálási tűrések, a hőkezelési követelmények és az ellenőrzési szabványok szerint.
Terméktípus: Testreszabott 35CrMoV acél dob
Anyag: 35CrMoV
Specifikáció: 665 × 605 × 2000 mm
Alkalmazás: Hidegen hengerelt malom
Hőkezelés: Edzés és magas hőmérsékletű megeresztés
Megmunkálás: Precíziós fúrás, hónolás és köszörülés
Dinamikus egyensúly: G2.5 szint, ISO 1940
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az acéldob éves kapacitása 4000 darab
- információ
Testreszabott 35CrMoV acél tekercs hideghengerlő géphez
A GW Precision egyedi 35CrMoV acéldobját nagy terhelésű és nagy pontosságú alkalmazásokhoz tervezték hideghengermű berendezésekben. Az acéldobot a megrendelő műszaki rajzai és a hengermű tényleges igényei szerint gyártják. A szállított termékspecifikáció 665 × 605 × 2000 mm, míg más méretek a berendezés konfigurációjának és az alkalmazás követelményeinek megfelelően testreszabhatók.
A 35CrMoV egy nagy szilárdságú és szívósságú ötvözött szerkezeti acél. Króm-molibdén-vanádium ötvözetrendszere jó edzhetőséget, kifáradási ellenállást és magas hőmérsékleti szilárdságot biztosít. Az anyag alkalmas ismételt mechanikai terhelésnek és folyamatos vagy nagy sebességű forgásnak kitett alkatrészekhez. A szabályozott kén- és foszfortartalom szintén segít csökkenteni a hőridegséget és javítani az ütésállóságot.
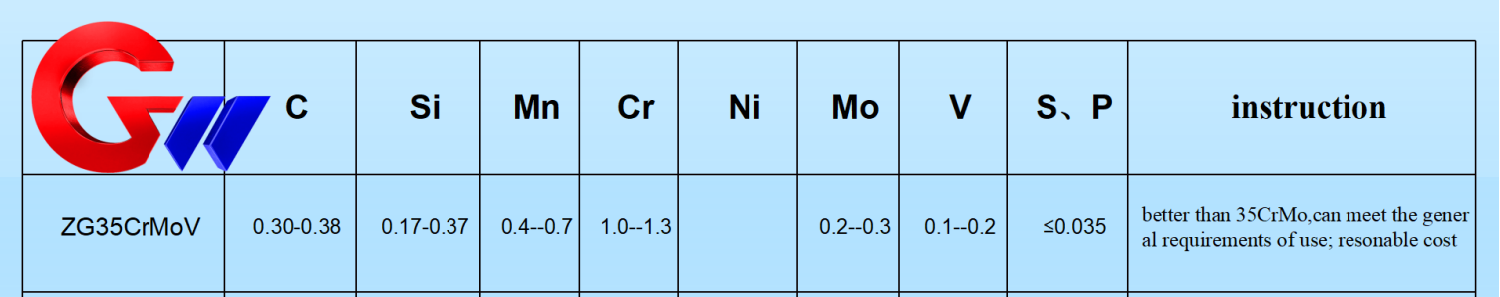
A megadott anyagadatok szerint a 35CrMoV tipikus kémiai összetétele a következőket foglalja magában: C 0,30–0,38%, Cr 0,80–1,10%, Mo 0,20–0,30% és V 0,10–0,20%, az S/P arány ≤0,015% értékre van szabályozva. Ezek az ötvözőelemek biztosítják az anyag alapját a szükséges szilárdsághoz, szívóssághoz, edzhetőséghez és kifáradásállósághoz igényes üzemi körülmények között.
A 35CrMoV mechanikai tulajdonságai
Az acéltekercs anyagának mechanikai tulajdonságait edzés és magas hőmérsékletű megeresztés után értékelik. A tipikus szakítószilárdság 900–1100 MPa, míg a folyáshatár 750–950 MPa. A nyúlás ≥12% 5d mérőhossz alapján, ahol d a minta átmérőjét jelöli. Az ütési energia ≥50 J szobahőmérsékleten, a keménység 28–35 HRC edzett és megeresztett állapotban, a metszeti zsugorodási sebesség ≥45%.
Az ezen tulajdonságokra vonatkozó vizsgálati szabványok közé tartozik a GB/T 228.1 (ISO 6892) szakítóvizsgálatra, a GB/T 229 (ISO 148) ütővizsgálatra és a GB/T 230.1 keménységvizsgálatra vonatkozó szabvány.
Dinamikus terhelésű alkalmazások esetén a mellékelt műszaki adatok körülbelül 450–500 MPa kifáradási határértéket adnak meg 10⁶ cikluson keresztül, sima próbatest esetén. Ez a kifáradási teljesítmény alkalmassá teszi az anyagot olyan alkatrészekhez, amelyek hengermű működése során ismételt terhelésnek vannak kitéve. A tényleges teljesítmény az anyag állapotától, a hőkezeléstől, a geometriától, a felület állapotától és az üzemi környezettől függ.
Hőkezelés és magas hőmérsékletű teljesítmény
A hőkezelés a 35CrMoV acél orsó gyártásának fontos része. A edzési folyamat során körülbelül 850–880 °C-ra történő melegítést, majd olajos hűtést alkalmaznak a kívánt martenzites szerkezet eléréséhez. A edzés után magas hőmérsékletű megeresztést végeznek körülbelül 550–650 °C-on.
A megeresztési hőmérséklet a kívánt szilárdságnak és szívósságnak megfelelően állítható. Általánosságban elmondható, hogy a megeresztési hőmérséklet növelése csökkenti a szilárdságot, miközben javítja a szívósságot. A végső hőkezelési körülményeket ezért az acélcséve mechanikai teljesítménykövetelményei és a tervezett hideghengerművi alkalmazás szerint kell kiválasztani.
Megfelelő edzés és megeresztés után a 35CrMoV stabil szilárdságot tud fenntartani körülbelül 400 °C alatt, és rövid ideig ellenáll az 500 °C körüli hőmérsékletnek meghatározott körülmények között. A molibdén hozzájárul a magas hőmérsékletű szilárdsághoz és a kúszási ellenálláshoz, míg a Cr-Mo-V ötvözetrendszer támogatja az anyag általános mechanikai teljesítményét.
Precíziós megmunkálási követelmények
A 35CrMoV acél dob hőkezelés után precíziós megmunkálást igényel. A belső furatnak, a külső átmérőnek, a hengeres felületeknek és a csapágyazási felületeknek meg kell felelniük a termékre meghatározott méret- és geometriai követelményeknek.
A belső furatot IT6 minőségűre szabályozzák, H6 illeszkedési követelménnyel és Ra ≤0,8 μm felületi érdességgel. A külső átmérőt IT7 minőségűre szabályozzák, h7 illeszkedési követelménnyel és Ra ≤1,6 μm felületi érdességgel. A hengeresség ≤0,01 mm/100 mm, míg a csapágy illesztési felületének koaxialitása ≤0,02 mm.
A belső furat kívánt méretpontosságának és felületminőségének eléréséhez precíziós fúrást és honolást alkalmaznak. A külső hengeres felület esetében hengeres köszörülést alkalmaznak a kívánt méretpontosság és felületminőség eléréséhez, miközben csökkentik a hődeformáció kockázatát.
Egy nagy forgó acélorsó esetében a méretpontosságot és a geometriai pontosságot együttesen kell szabályozni. A belső furat, a külső átmérő és a forgótengely közötti kapcsolat közvetlenül befolyásolja a végső összeszerelést és a forgási körülményeket. Ezért a megmunkálási adatpont kiválasztását, a megmunkálási sorrendet, a fúrási, honolási és köszörülési folyamatokat össze kell hangolni a szükséges hengeresség és koaxialitás fenntartása érdekében.

Dinamikus egyensúlyvizsgálat és -ellenőrzés
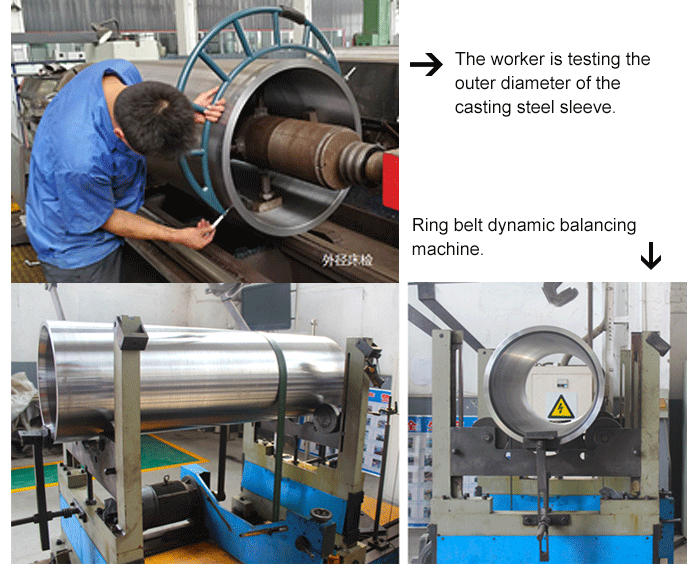
A dinamikus egyensúly fontos minőségi követelmény a forgó hideghengermű berendezésekben használt acéldob esetében. Amikor a dob nagy sebességgel forog, az egyenetlen tömegeloszlás további centrifugális erőt és rezgést okozhat. Ezért a késztermék a hagyományos méretvizsgálat mellett dinamikus egyensúlyvizsgálatot is igényel.
A GW Precision gyűrűs szíjjal ellátott dinamikus kiegyensúlyozó géppel 100%-os dinamikus egyensúlyvizsgálatot tud végezni. A mellékelt műszaki követelmény az ISO 1940 szabvány szerint G2,5 szintig terjedő maradék kiegyensúlyozatlanságot ír elő.
A minőségellenőrzés magában foglalja a hőkezelés utáni mechanikai tulajdonságok vizsgálatát és a hagyományos méretvizsgálatot is. Az ellenőrzési folyamat kiterjed a kész acéltekercs kritikus méreteire, felületi állapotára, geometriai pontosságára, anyagmechanikai tulajdonságaira és dinamikus egyensúlyi állapotára.
Egyedi termékek esetében az ellenőrzési követelményeket a vevő rajzai, műszaki specifikációi, minőségi szabványai és alkalmazási követelményei alapján lehet megerősíteni. Ez lehetővé teszi, hogy a végső ellenőrzési folyamat közvetlenül megfeleljen a tényleges hideghengermű berendezésének.
Hegesztési javítási szempontok
Ha egy 35CrMoV acél dobon hegesztési javításra van szükség, a hegesztési folyamatnak figyelembe kell vennie a nagy szilárdságú ötvözött acél jellemzőit és hőkezelt állapotát. A mellékelt műszaki követelményeknek megfelelően az anyagot hegesztés előtt körülbelül 200–300 °C-ra kell előmelegíteni.
Hegesztési javítás után feszültségcsökkentő lágyításra van szükség a maradék hegesztési feszültség csökkentése és a méretstabilitás megőrzése érdekében. A tényleges hegesztési eljárást a javítás helye, az anyag állapota, a hegesztési módszer, a hőkezelési állapot és az alkalmazandó műszaki követelmények alapján kell meghatározni.
Precíziós acéldobok esetében a hegesztési javítást megfelelő ellenőrzésnek és szükség esetén méretellenőrzésnek kell követnie annak biztosítása érdekében, hogy a javított alkatrész továbbra is megfeleljen az előírt megmunkálási és összeszerelési tűréseknek.
Csomagolás és termékvédelem
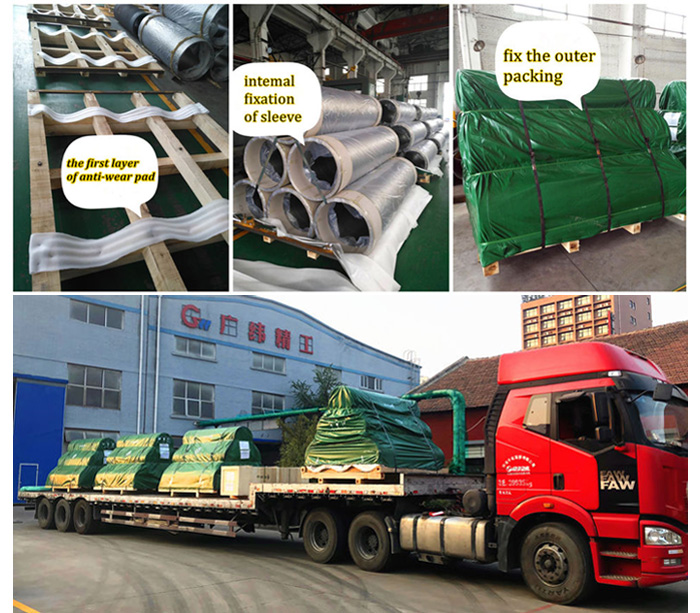
A GW Precision tapasztalt csomagolócsapattal és bevált csomagolási eljárásokkal rendelkezik a precíziós acél dobtermékekhez. A csomagolás célja a 35CrMoV acél dob védelme a tárolás, szállítás, kezelés és kézbesítés során, valamint az elvesztésének vagy sérülésének kockázatának csökkentése.
A csomagolás során a termék tisztaságát is figyelembe veszik. Az acéltekercs felületét csomagolás előtt ellenőrzik és megtisztítják, hogy megakadályozzák a szállítás és tárolás során fellépő szennyeződést.
A GW Precision egyedi 35CrMoV acéldob gyártást kínál az ügyfél igényei szerint, beleértve az anyagot, a specifikációt, a hőkezelést, a megmunkálási pontosságot, a dinamikus egyensúlyt, az ellenőrzést és a csomagolási követelményeket. A gyártási folyamat célja, hogy olyan acéldobot biztosítson, amely alkalmas nagy terhelésű és nagy pontosságú hideghengermű-alkalmazásokhoz, miközben betartja a meghatározott anyag- és méretkövetelményeket.
Az acéldob legfontosabb szempontjai hideghengerművekhez
Hegesztési javítás: A 35CrMoV hegesztés előmelegítést (200-300 ℃) és feszültségmentesítő lágyítást igényel a hegesztés után.



