Testreszabott 35CrMoV acélhüvely hideghengerlő géphez
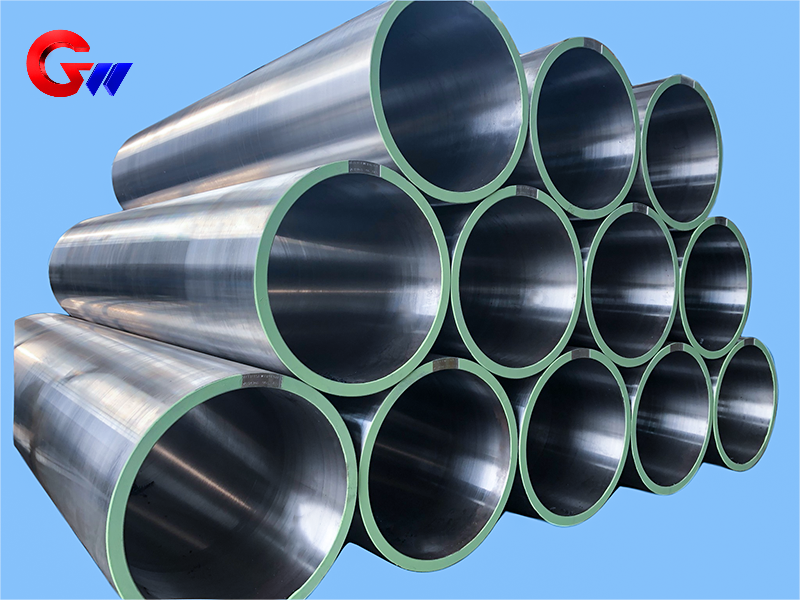
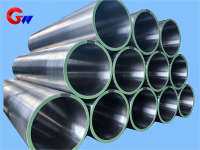
A hideghengerművekhez való 35CrMoV acélhüvely egy egyedi, nagy szilárdságú alkatrész, amely erőátvitelre, hengerlési megtámasztásra és precíziós pozicionálásra szolgál hideghengerlő berendezésekben. A hüvely specifikációja Φ502 × Φ560 × 1700 mm. Edzett és megeresztett állapotban a szállított mechanikai tulajdonságok közé tartozik a 900–1100 MPa szakítószilárdság, 750–950 MPa folyáshatár, ≥12%-os nyúlás, ≥50 J ütési energia szobahőmérsékleten, 28–35 HRC keménység és ≥45%-os metszeti zsugorodás. A hüvelyt szabályozott kovácsolással, precíziós megmunkálással, hőkezeléssel, felületerősítéssel és ellenőrzési eljárásokkal gyártják.
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az acéldob éves kapacitása 4000 darab
- információ
 Testreszabott 35CrMoV acélhüvely hideghengerműhöz
A35CrMoV acélhüvely hideghengerművekhezegy egyedi mechanikus alkatrész, amelyet hideghengerlő berendezésekben erőátvitelre, hengerlési megtámasztásra, pozicionálásra és stabil működésre terveztek. A hüvely anyaga:35CrMoV acélés meghatározott méretűΦ502 × Φ560 × 1700 mm.
Hidegenhengerlés során a hüvely gördülőnyomatéknak, radiális gördülőerőnek, rezgésnek, ütésterhelésnek, csúszó súrlódásnak és hőmérsékletváltozásoknak van kitéve. Ezért anyagtulajdonságait, koncentrikusságát, hengerességét, méretpontosságát, felületi keménységét és dinamikus egyensúlyát a hengerlőmalom követelményeinek megfelelően kell szabályozni.
A 35CrMoV acél mechanikai tulajdonságai
A mellékelt mechanikai tulajdonságadatok a következőkre vonatkoznak:35CrMoV acél edzett és megeresztett állapotban, edzéssel, majd magas hőmérsékletű megeresztéssel.
A tipikus teljesítményértékek a következők:
Szakítószilárdság: 900–1100 MPa, a GB/T 228.1 (ISO 6892) szabvány szerint tesztelve
Folyáshatár: 750–950 MPa
Nyúlás: ≥12%, 5d mérőhosszal, ahol d a minta átmérője
Ütési energia: ≥50 J szobahőmérsékleten, a GB/T 229 (ISO 148) szabvány szerint
Keménység: HRC 28–35edzett és megeresztett állapotban, a GB/T 230.1 szabvány szerint
Szekciós zsugorodás: ≥45%
Ezek a tulajdonságok a szilárdság, a szívósság és az alakváltozási ellenállás kombinációját biztosítják egy acélhüvely számára, amely ismételt mechanikai terhelés alatt működik hideghengerlő berendezésekben.
Anyagösszehasonlítás
Az acélhüvely-alkalmazásokhoz használt más Cr-Mo ötvözött acélokhoz képest,35CrMoVaz erő és a szívósság kiegyensúlyozott kombinációját biztosítja.
Referenciaként a mellékelt anyag-összehasonlítás a következő tipikus értékeket adja meg:
| Anyag | Széntartalom | Vanádiumtartalom | Szakítószilárdság | Fő jellemzők |
|---|---|---|---|---|
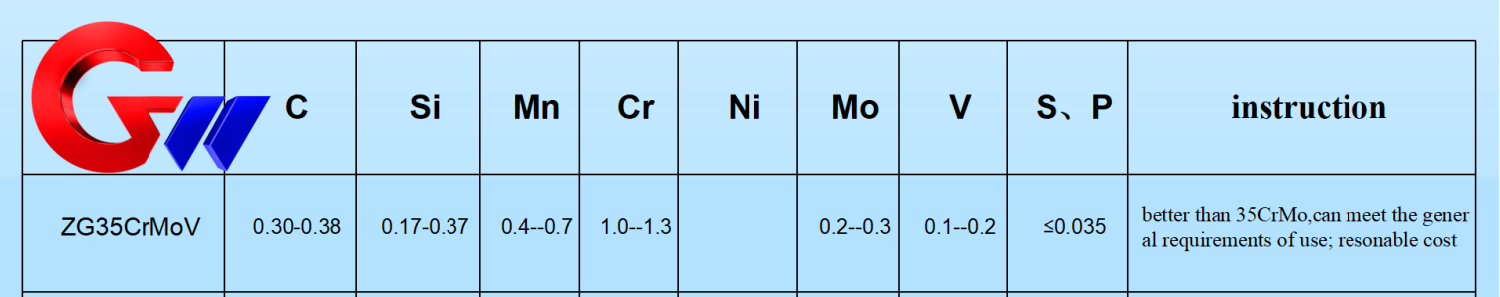
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Átfogó szilárdság és szívósság, viszonylag alacsony költség |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Nagyobb szilárdság, de valamivel alacsonyabb szívósság |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Nagy szívósság és kifáradási ellenállás, beleértve a nikkelt is |
A 35CrMoV acél kiválasztása gyakorlatias egyensúlyt biztosít a mechanikai teljesítmény és a gyártási költségek között az egyedi hideghengermű acélhüvelyek esetében.
Funkció hideghengerművekben
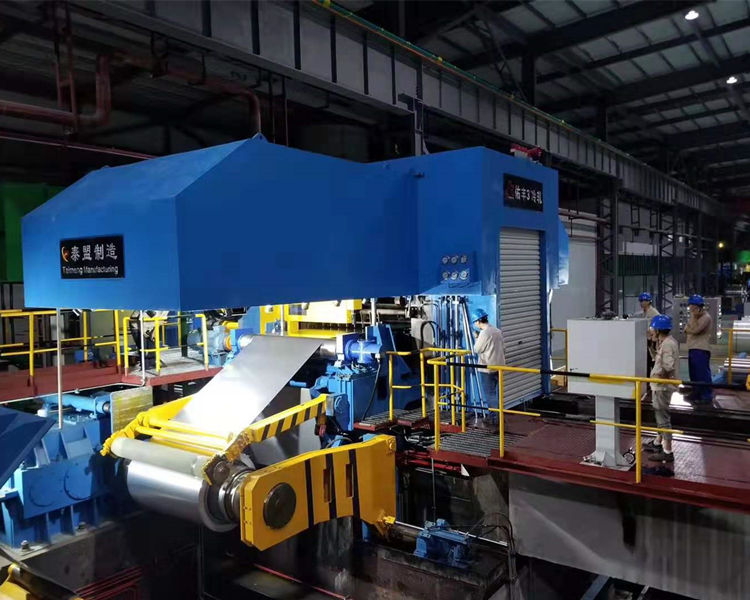
A testreszabott35CrMoV acélhüvelyszámos funkciót lát el egy hideghengerműben.
Először is, biztosítjaerőátvitel és -támaszA hüvely összeköti a hengerművet és a kardántengelyt, átadja a gördülési nyomatékot, amely elérheti a2000 kN·m vagy több, és körülbelül ... tartományban ellenáll a radiális gördülőerőknek500–3000 tonnaa megadott alkalmazási adatok szerint.
Másodszor, a hüvely biztosítjaprecíziós pozicionálásA hengermű és az átviteli rendszer közötti megadott koaxialitás≤0,02 mmEnnek a kapcsolatnak a fenntartása segít csökkenteni az olyan illesztéssel kapcsolatos problémákat, mint a csíkeltérés és az egyenetlen csíkvastagság.
Harmadszor, a hüvely hozzájárulfáradásállóság és rezgéscsillapításA hideghengerlő berendezések rezgés- és ütésterhelésnek lehetnek kitéve, beleértve az áramlási sebesség hirtelen változásai által okozott dinamikus erőket is. A hüvelynek ezért megfelelő szilárdsággal és szívóssággal kell rendelkeznie ahhoz, hogy ellenálljon az ismételt terhelésnek.
Kopásállóság és hőstabilitás
Az acélhüvely és a csapágy- vagy görgőalkatrészek közötti érintkezési felület hosszú távú csúszó súrlódásnak lehet kitéve. A mellékelt műszaki követelmény a következő felületi keménységet írja elő:HRC 50–55az érintkező felület kopásállóságának javítása érdekében.
A hideghengerlő berendezések általában körülbelül60–120°Ca megadott üzemi feltételek mellett. A hüvelynek méretpontosságát meg kell őriznie ezeken a hőmérsékleteken, és hőtágulási jellemzőinek kompatibilisnek kell lenniük a hengerlőrendszerrel.
A mag szívósságának és a felületerősítésnek a kombinációja lehetővé teszi, hogy az acélhüvely a belső anyagszerkezet és a munkafelület közötti eltérő követelményeknek is megfeleljen.
Kovácsolás és nyersdarab-előkészítés
A gyártási folyamat a tuskó előkészítésével kezdődik. A megadott folyamat a következők használatát írja elő:ESR acélöntvényektisztább anyagi állapot elérése érdekében,S és P szabályozva ≤0,015%-ra.
A nyersanyagot a következőképpen alakítják ki:többirányú kovácsolás 1100–850°C-on, kovácsolási aránya≥4Ez a kovácsolási eljárás az öntéssel kapcsolatos hibák kiküszöbölésére és az anyag belső szerkezetének javítására szolgál.
Kovácsolás után a nyersdarabot azonnal normalizálják880°C × 2 óraA normalizálást a szemcseszerkezet finomítására és a későbbi megmunkáláshoz és hőkezeléshez megfelelő feltételek megteremtésére használják.
Precíziós megmunkálás
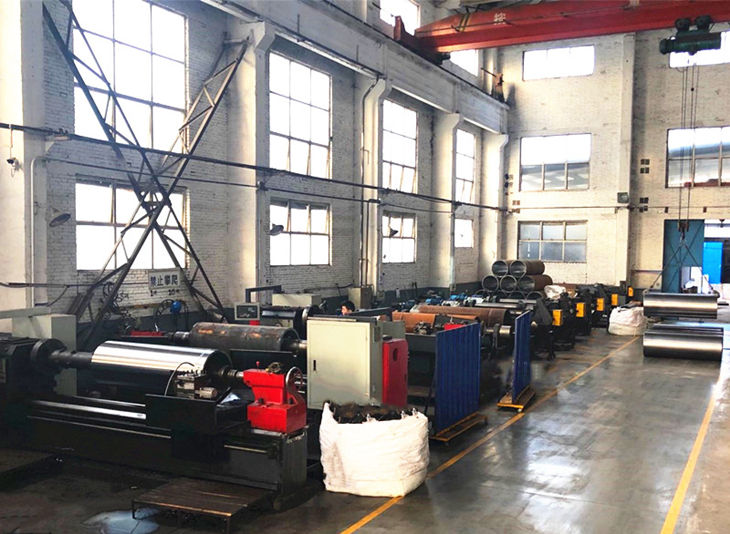
Kovácsolás és előzetes hőkezelés után az acélhüvely durva és félprecíziós megmunkáláson esik át.
Durva megmunkálás során a külső átmérőt és a végfelületeket esztergával dolgozzák meg, így a megmunkálási ráhagyás megmarad2–3 mmFúrást és menetvágást is végeznek, a megadott menetpontossággal,6 óra.
A belső hűtőcsatornához mélyfuratokat használnak. A megadott követelmény a következő furatátmérőt írja elő:Φ15 ±0,2 mmés az egyenesség≤0,1 mm/m.
Ezután a belső lyukat kifúrják, hogyIT7 pontosság, hengeresség szabályozásával≤0,01 mmEzek a megmunkálási műveletek teremtik meg a geometriai alapot a későbbi precíziós köszörülési és honolási folyamatokhoz.
Hőkezelés és felületerősítés
A 35CrMoV acélhüvely fő hőkezelési eljárása a következő:edzés és magas hőmérsékletű megeresztés.
A megadott kioltási folyamat a következő850°C, majd olajhűtés, majd magas hőmérsékletű megeresztés550°C × 4 óraA kapott keménységet a következőképpen adjuk meg:Emberi Jogi Tanács 28–32, miközben megőrzi a szükséges magszilárdságot.
A munkafelülethez,ionnitridálásalkalmazható. A megadott felületi keménység≥HV900, nitridált rétegvastagsággal0,3–0,5 mmA megadott adatok szerint ez a kezelés körülbelül ...-kal növelheti a kopásállóságot.ötször.
Alternatív megoldásként,lézeres kioltásszelektíven erősíthető az érintkezőfelület. A lézeres edzés utáni megadott keménységHRC 55–60, a deformáció szabályozásával<0,03 mm.
Precíziós csiszolás és ellenőrzés
Hőkezelés és felületerősítés után az acélhüvely precíziós megmunkáláson esik át.CNC hengeres köszörűprecíziós köszörüléshez használják, a mérettűrés szabályozott±0,005 mmés a felületi érdességRa ≤0,4 μm.
A belső furatot honolással tovább megmunkálják, a kerekdedséget pedig a kívánt irányba szabályozzák.≤0,005 mm.
Az ellenőrzés magában foglaljaultrahangos vizsgálata mellékelt szerintEN 10228-3szabványos, nagyobb hibák nélkül, mintΦ1 mmA maradékfeszültség a következővel is ellenőrizhető:Röntgendiffrakciós módszer, ahol a megadott nyomófeszültségű réteg eléri a≥0,2 mm.
Ezek az ellenőrzési eljárások további ellenőrzést biztosítanak a kész acélhüvely belső anyagminőségének, megmunkálási pontosságának és maradékfeszültségének tekintetében.
Speciális lyukfúró berendezések
A GW Precision Technology egyfüggetlenül fejlesztett, erre a célra tervezett lyukfúrógépacélhüvely-megmunkáláshoz. A berendezést a vállalat kutatta és fejlesztette, és anemzeti szabadalom.
A gépet jó merevséggel, visszacsapó szelepes megmunkálószerkezettel és nagy megmunkálási pontossággal tervezték. A berendezések és a gyártási folyamat folyamatos fejlesztésével a GW Precision Technology egy integrált feldolgozórendszert fejlesztett ki a következők vezérlésére:koncentrikusság, hengeresség, szimmetria és dinamikus egyensúly35CrMoV acélhüvelyekből.
A konkrét mérettűréseket és a geometriai pontossági követelményeket az acélhüvelyre vonatkozó ügyféligények szerint szabályozzák. Ez lehetővé teszi a gyártási folyamat adaptálását a különböző hideghengermű-konfigurációkhoz és műszaki előírásokhoz.
Testreszabott hideghengermű acélhüvely
A35CrMoV acélhüvelya megrendelő hideghengerművének műszaki követelményei szerint gyártják. A megadott méreteΦ502 × Φ560 × 1700 mm, szabályozott mechanikai tulajdonságokkal, megmunkálási pontossággal, felületi teljesítménnyel és ellenőrzési követelményekkel.
A gyártási útvonal integrálódikESR acélöntecs-előkészítés, többirányú kovácsolás, normalizálás, durva megmunkálás, mélyfúrás, belső furatfúrás, edzés és megeresztés, felületerősítés, precíziós köszörülés, honolás és végellenőrzés.
Ez az integrált folyamat egy olyan egyedi acélhüvely előállítására szolgál, amely a hideghengermű-alkalmazásokhoz szükséges szilárdság, szívósság, kopásállóság, méretpontosság és geometriai pontosság kombinációjával rendelkezik.