




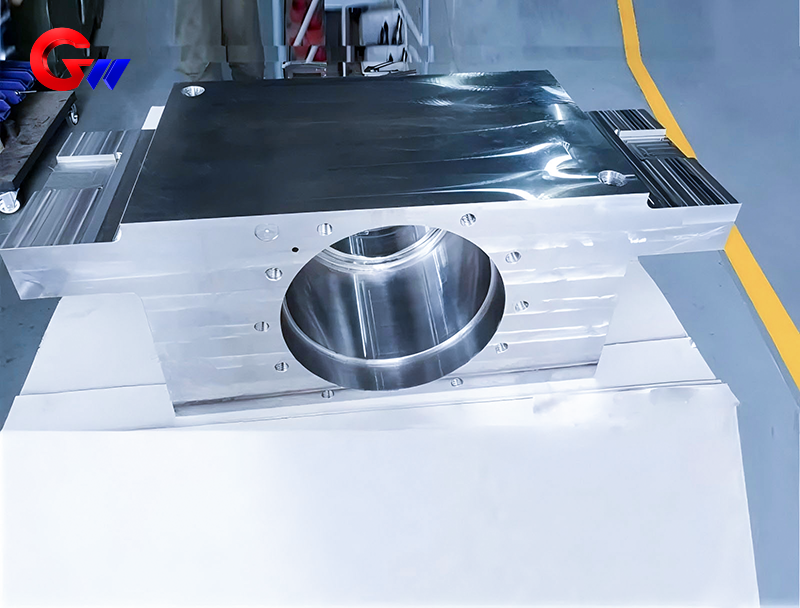
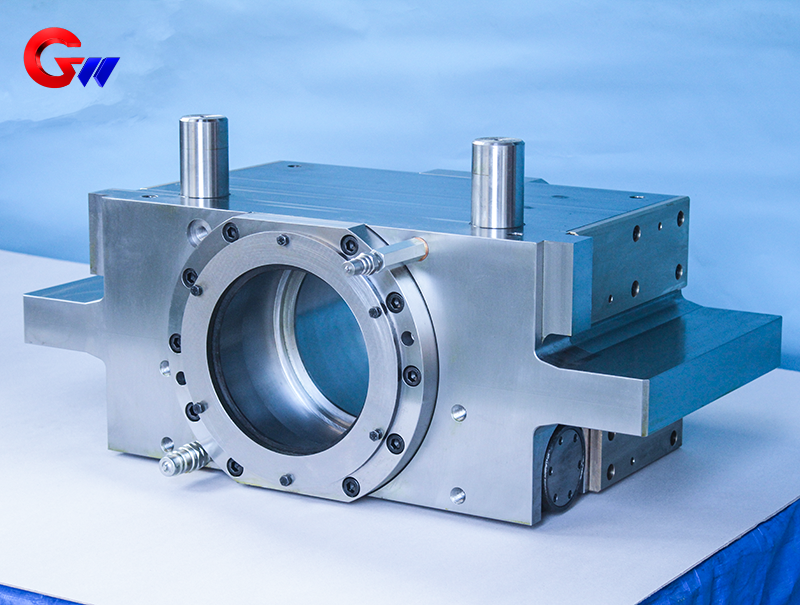
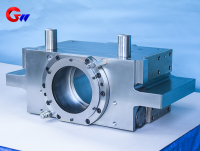
A transzimit oldalsó munkagörgős csapágyblokk hideghengerlő malomgépe
A hideghengermű hajtásoldali munkahenger csapágyblokkja kulcsfontosságú tartóelem, amely a hideghengermű hajtásoldalán lévő munkahenger megtámasztására és pozicionálására szolgál. Segít fenntartani a munkahenger szükséges beállítását és stabilitását a hengerlési műveletek során, miközben elviseli a hengerlési folyamat során keletkező radiális és axiális erőket.
A GW Precision Technology a munkahenger csapágyblokkját a hideghengermű konfigurációi, a munkahenger méretei, az ügyfél rajzai, az anyagkövetelmények és a műszaki előírások szerint tudja legyártani. Standard és nem szabványos, egyedi gyártás is elérhető.
Terméktípus: Meghajtóoldali munkagörgős csapágyblokk
Alkalmazás: Hidegen hengerelt malom
Fő anyagok: Öntött acél, kovácsolt acél vagy más meghatározott anyagok az alkalmazási követelményeknek megfelelően
Testreszabás: Standard és nem szabványos, egyedi gyártás is elérhető
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az éves kapacitás 1000 darab
- információ
Cold Rolling Mill Drive Side Work Roll Bearing Block
The Cold Rolling Mill Drive Side Work Roll Bearing Block is an important supporting component in cold rolling mill equipment. Its main function is to sup
port and position the work roll and provide a stable structural connection between the work roll assembly and the rolling mill frame. During the rolling process, the work roll is subjected to radial and axial forces, impact loads, and operating vibration. The work roll bearing block provides the necessary support and positioning to help maintain stable roll operation.
Accurate positioning of the work roll is important for maintaining the dimensional accuracy and surface quality of rolled products. The bearing block therefore requires controlled machining of its bearing locations, mounting surfaces, holes, and other critical features. The actual dimensional and geometric requirements depend on the cold rolling mill configuration, roll dimensions, bearing arrangement, and customer technical specifications.
GW Precision Technology Co., Ltd. manufactures various rolling mill bearing blocks and other precision mechanical components. Based on long-term manufacturing experience, the company has established a mature machining process for work roll bearing block products and can provide customized manufacturing according to customer drawings and technical requirements.
Function of the Work Roll Bearing Block
The primary function of the work roll bearing block is to support the work roll during cold rolling operations. The bearing block provides the structural support required for the work roll bearing assembly and helps maintain the designed position of the roll relative to the rolling mill.
During rolling, the work roll is exposed to radial and axial forces generated by the rolling process. The bearing block transfers these forces through its supporting structure and mounting interfaces. The stability of the bearing block and the accuracy of its machined surfaces are therefore important to the overall operating condition of the rolling mill.
Precise positioning of the work roll also contributes to stable strip processing. In precision rolling applications, roll position and alignment can affect strip thickness, surface quality, and rolling stability. For this reason, the bearing hole, mounting surface, and related locating features need to be manufactured according to the specified tolerances.
The Work Roll Bearing Block can be used in different cold rolling mill configurations. Depending on the production line, applications may include precision rolling of cold-rolled strip steel, stainless steel, aluminum foil, and other metal strip products.
The component can also be used in continuous rolling lines, including acid rolling combined units, as well as reversible rolling mills and other cold rolling equipment. The exact product configuration is determined by the rolling mill structure and customer requirements.
Materials for Work Roll Bearing Block
Az anyagválasztás fontos része a munkagörgős csapágyblokkok gyártásának. Az anyagot a várható terhelés, a szerkezeti követelmények, a kopási körülmények, a megmunkálási követelmények és az üzemi környezet alapján kell kiválasztani.
A kapcsolódó hengermű-alkatrészekhez megadott műszaki információk olyan kovácsolt acélminőségeket tartalmaznak, mint például45-ös acél, 40Cr és 42CrMomunkahengerrel kapcsolatos alkatrészekhez, valamint öntött acélminőségekhez, mint példáulZG310-570 és ZG270-500támasztógörgővel kapcsolatos alkatrészekhez. Speciális munkagörgő csapágyblokk alkalmazások esetén a végleges anyagot a vevői rajz, a berendezés terve és a vonatkozó műszaki specifikáció szerint kell megerősíteni.
A hengermű csapágyblokkok gyakori anyagkategóriái közé tartozhat az öntöttvas, a gömbgrafitos öntöttvas, az öntött acél, az ötvözött öntött acél és a kovácsolt acél. A különböző anyagok a szilárdság, a szívósság, a kopásállóság, a megmunkálhatóság és a deformációval szembeni ellenállás eltérő kombinációit kínálják.
Például a szürkeöntvények, mint például a HT250 és a HT300, jó nyomószilárdsági és megmunkálási tulajdonságokkal rendelkeznek, és megfelelő szerkezeti alkalmazásokhoz használhatók. A gömbgrafitos öntöttvas minőségek, mint például a QT400-18 és a QT500-7, a szilárdság és a szívósság kombinációját biztosítják, és ott jöhetnek szóba, ahol jobb mechanikai teljesítményre van szükség.
Az olyan öntött acélanyagok, mint a ZG270-500 és a ZG310-570, nagyobb teherbírást biztosítanak, és nagy teherbírású hengermű-alkatrészekhez használhatók. Az ötvözött öntött acél, mint például a ZG35CrMo, javíthatja a mechanikai teljesítményt ötvözőelemek, például króm és molibdén hozzáadásával.
Nagyobb szilárdságot igénylő alkalmazásokhoz a kovácsolt acél, például a 42CrMo vagy a 34CrNiMo6 választható az adott tervezési követelményeknek megfelelően.
A végső anyagkiválasztást nem szabad elválasztani a hengerlő tényleges alkalmazásától. A megfelelő anyag meghatározásakor figyelembe kell venni a hengerlőerőt, az ütőterhelést, a csapágyérintkezési feltételeket, a kopási követelményeket, a hőhatásokat, a termék méreteit és az ügyfél szabványait.
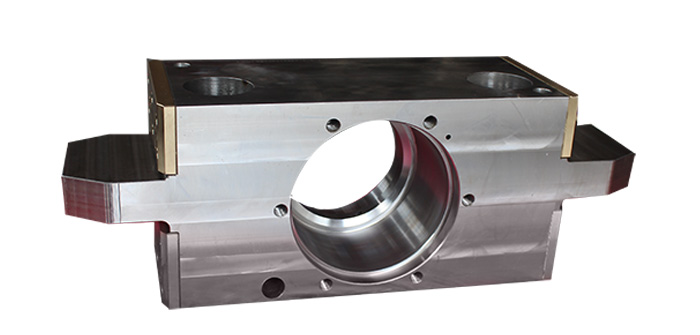
Megmunkálási pontosság és csapágyfurat-vezérlés
A csapágyfurat a munkagörgő csapágyblokk egyik kritikus megmunkálási jellemzője. Méretpontossága, geometriai pontossága és más illesztőfelületekkel való kapcsolata közvetlenül befolyásolhatja a csapágyegység beszerelési állapotát.
A kapcsolódó hengermű csapágyblokk alkalmazásokhoz a megmunkálási folyamat magában foglalhatja a csapágyfurat koaxialitásának és hengerességének szabályozását. A mellékelt műszaki referencia a koaxialitás szabályozását akár ...-ig is előírja.0,02 mmaz alkalmazható csapágyfurat-szerkezetekhez. Az egyes termékek tényleges tűréshatárát a vevői rajz és a műszaki specifikáció alapján kell meghatározni.
A csapágyblokk illeszkedő felületei szintén megfelelő megmunkálást igényelnek a kívánt érintkezési állapot eléréséhez. A termék kialakításától és a folyamatkövetelményektől függően csiszolás vagy kaparás alkalmazható a kiválasztott illeszkedő felületeken.
A csapágyfurat és az illesztőfelületek pontos megmunkálása stabil szerelési illesztést biztosít a csapágy és a munkagörgő szerelvénye között. Emellett csökkenti a kapcsolódó alkatrészek közötti méretbeli eltérések kockázatát az összeszerelés során.
Mivel a hideghengermű alkatrészei gyakran viszonylag nagy méretekkel és összetett szerkezetekkel rendelkeznek, a folyamattervezés fontos. A megmunkálási sorrendnek figyelembe kell vennie a referenciafelületeket, a munkadarab-befogási módszert, a megmunkálási ráhagyást, a furat pozícióját és a végső ellenőrzési követelményeket.
Hőkezelés és felületkezelés
A hőkezelés a kiválasztott anyag és termékkövetelmények szerint alkalmazható. Öntött vagy kovácsolt alkatrészek esetében lágyítás vagy normalizálás alkalmazható a maradék feszültség csökkentése és a későbbi megmunkáláshoz megfelelő anyagállapot biztosítása érdekében.
Megfelelő ötvözött acélanyagok esetén a megeresztés és edzés alkalmazható az alkatrész általános mechanikai tulajdonságainak javítására. A mellékelt műszaki referenciaanyag a 42CrMo-t tartalmazza olyan anyagként, amelyre nemesítés és edzés alkalmazható, a megadott kezelés után körülbelül 28–32 HRC referencia keménységgel. A tényleges hőkezelési eljárást és a keménységi követelményt az anyagszabvány és az ügyfél műszaki specifikációja szerint kell meghatározni.
Ahol további felületi kopásállóságra van szükség, a felületi edzés is szóba jöhet. Az alkalmazástól függően nagyfrekvenciás indukciós edzés vagy cementálás alkalmazható a kiválasztott csapágy-illesztőfelületeken.
A pontos hőkezelési és felületkezelési folyamatot az anyag, az alkatrész szerkezete, a munkakörülmények és az ügyfél igényei határozzák meg. A GW Precision nem tekint egyetlen folyamatot minden termékhez megfelelőnek; a gyártási útvonalat az egyes munkahenger csapágyblokkok tényleges műszaki követelményei alapján határozzák meg.
CNC megmunkálási folyamat
A GW Precision Technology hosszú távú gyártási tapasztalataira építve kiforrott mechanikai feldolgozó rendszert fejlesztett ki hengermű csapágyblokkok gyártásához.
A hajtásoldali munkagörgős csapágyblokk fő megmunkálási folyamatai a következők:
1. Függőleges megmunkálóközpont
A függőleges megmunkálóközpont használható nagyobb felületmaráshoz, szerkezeti megmunkáláshoz, szerelési elemekhez és egyéb szükséges műveletekhez. A megmunkálási program és a vágási sorrend a termék szerkezetének és a rajzi követelményeknek megfelelően van elrendezve.
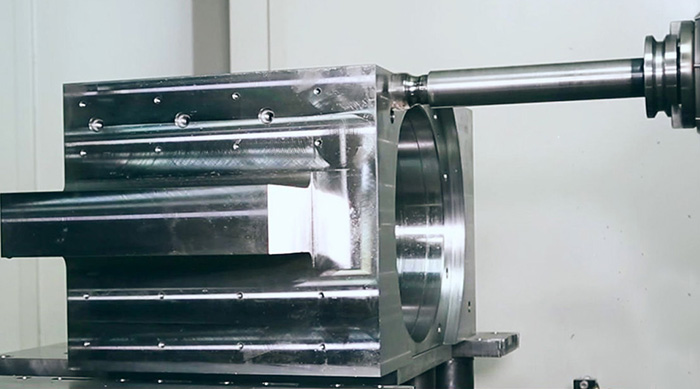
2. Vízszintes fúrógép
A vízszintes fúrógépet nagy vagy mély furatok és kapcsolódó precíziós elemek megmunkálására használják. Csapágyblokkok esetében a vízszintes fúrás hatékony módszert kínál a csapágyfuratok és más kritikus furathelyek megmunkálására a szükséges méretek és geometriai tűrések szerint.
3. Padmunka
CNC megmunkálási és fúrási műveletek után a padmegmunkálás használható sorjátlanításra, tisztításra, illesztéssel kapcsolatos műveletekre és a gyártási folyamat által megkövetelt egyéb befejező munkákra.
4. Végső ellenőrzés
A megmunkálás befejezése után a munkahenger csapágyblokkját végső ellenőrzésnek vetik alá. A kritikus méreteket és geometriai tűréshatárokat a vonatkozó rajzok és műszaki követelmények szerint ellenőrzik.
A CNC megmunkálás, a vízszintes fúrás, a padmegmunkálás és a végső ellenőrzés kombinációja ellenőrzött gyártási folyamatot biztosít a különböző hengermű csapágyblokk-konfigurációkhoz.
CNC gyártóberendezések
A GW Precision Technology nagy pontosságú CNC gyártóberendezésekkel rendelkezik hengermű precíziós alkatrészeinek gyártásához. A berendezés tartalmaz egyDMG DMF1800×600 öttengelyes megmunkálóközpont, vízszintes megmunkálóközpontok, függőleges megmunkálóközpontok, portálmegmunkáló központok és nagy pontosságú koordináta-mérőberendezések.
A vállalat megmunkáló berendezéseinek körülbelül 80%-át CNC szerszámgépek teszik ki. Ez biztosítja a nagyméretű, összetett és precíziós hengermű alkatrészekhez szükséges megmunkálási képességet.
A CNC berendezések használata lehetővé teszi a megmunkálási programok kidolgozását az egyedi termékrajzok és gyártási követelmények szerint. Különböző megmunkálási stratégiák alkalmazhatók különböző felületeken és szerkezeteken, miközben fenntartják a szabályozott gyártási folyamatot.
Nagy munkagörgős csapágyblokkok esetében a megfelelő berendezésválasztás különösen fontos, mivel az alkatrész nagy szerelési felületeket, csapágyfuratokat, összetett szerkezeti jellemzőket és több megmunkálási referenciát tartalmazhat. A függőleges, vízszintes, portálos és öttengelyes megmunkálási képességek kombinációja rugalmasságot biztosít a különböző termékstruktúrákhoz.
Koordináta mérés és minőségellenőrzés
A minőségellenőrzés a hideghengermű hajtásoldali munkahenger csapágyblokkjának gyártási folyamatának fontos része.
A hagyományos méretvizsgálat mellett a GW Precision Technology nagy pontosságú koordináta-mérőgépet is használ a csapágyblokkok és más precíziós alkatrészek végső vizsgálatához. A mérési pontosság elérheti a2 mikronos szint, megbízható vizsgálati alapot biztosítva a méret- és geometriai tűréshatárok ellenőrzéséhez.
Koordináta mérőberendezések segítségével ellenőrizhetők a kritikus méretek, furathelyek, geometriai kapcsolatok és egyéb, a megrendelői rajz által meghatározott ellenőrzési követelmények.
Egy munkahengeres csapágyblokk esetében az ellenőrzés a kritikus csapágyfurat-méretekre, a koaxialitásra, a hengerességre, a szerelési felületekre, a helymeghatározási jellemzőkre és egyéb releváns geometriai tűréshatárokra összpontosíthat. A pontos ellenőrzési tételek a termékrajztól és a műszaki követelményektől függenek.
A CNC megmunkálás, a folyamatellenőrzés, a hagyományos méretmérés és a nagy pontosságú koordinátamérés kombinációja segít egy teljes minőségellenőrzési folyamat létrehozásában a gyártástól a végső ellenőrzésig.
GW precíziós gyártási képesség
A GW Precision Technology Co., Ltd. tapasztalattal rendelkezik precíziós hengerműalkatrészek gyártásában és megmunkálásában. A vállalat gyártási kapacitásai közé tartozik a CNC megmunkálás, a függőleges megmunkálás, a vízszintes fúrás, a portálmegmunkálás és a precíziós méretvizsgálat.
A vállalat gyártási folyamatait a hengermű-alkatrészekkel kapcsolatos hosszú távú tapasztalataira alapozva fejlesztette ki. A folyamattervezést a termékszerkezet, az anyag, a rajzi követelmények, a megmunkálási sorrend és az ellenőrzési követelmények szerint szervezik.
A hideghengermű hajtásoldali munkahenger csapágyblokkja mellett a GW Precision különféle hengermű csapágyblokkokat, hajlítóblokkokat és egyéb egyedi precíziós mechanikai alkatrészeket is gyárt.
A vállalat CNC gyártóberendezéseket, műszaki személyzetet, bevált megmunkálási folyamatokat, minőségellenőrzési eljárásokat és termelésirányítást ötvöz, hogy testreszabott gyártási szolgáltatásokat nyújtson hengermű alkatrészekhez.
Azon ügyfelek számára, akik nem szabványos munkagörgős csapágyblokkokat igényelnek, a gyártás a szállított rajzok, háromdimenziós modellek, anyagspecifikációk, méretkövetelmények és ellenőrzési szabványok szerint szervezhető meg.
Testreszabott munkagörgős csapágyblokk gyártás
A hideghengerművek eltérő berendezéskonfigurációkkal, hengerméretekkel, csapágyelrendezésekkel és beépítési szerkezetekkel rendelkeznek. Ezért a munkahenger csapágyblokkjait gyakran az adott hengermű terve szerint gyártják, ahelyett, hogy egyetlen univerzális méretet használnának.
A GW Precision a meghajtásoldali munkagörgős csapágyblokkot a vevői rajzok és műszaki követelmények szerint tudja legyártani. A gyártási folyamat az alkatrész méretei, az anyagválasztás, a megmunkálási szerkezet, a szükséges tűrések és az ellenőrzési követelmények szerint módosítható.
A meglévő rajzokkal rendelkező ügyfelek számára a GW Precision a mellékelt műszaki dokumentáció szerint tudja megmunkálni az alkatrészt. Nem szabványos termékek esetén a megmunkálási folyamat a tényleges szerkezet és gyártási követelmények szerint tervezhető.
CNC megmunkálási képességeivel és nagy pontosságú ellenőrző berendezéseivel a GW Precision ellenőrzött gyártási folyamatot biztosít hideghengermű munkahenger csapágyblokkokhoz és egyéb precíziós hengermű alkatrészekhez.



