Öntött acél orsó rézszalag hengerlőgépben, színesfém iparban
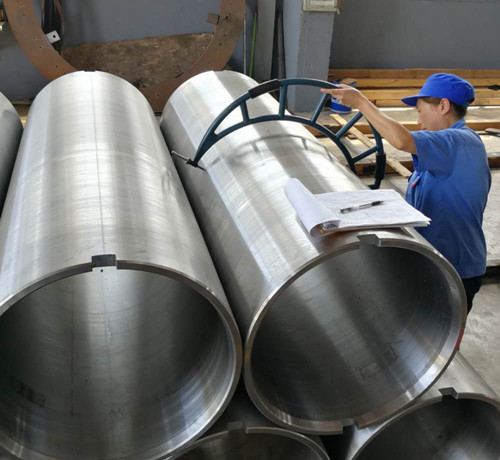
A GW Precision egyedi öntött acél dobokat gyárt színesfém hengerlő berendezésekhez. A reprezentatív termék egy 35CrMoV centrifugális öntött acél dob, 665 × 605 × 1900 mm méretben. A gyakori külső átmérők közé tartozik a Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 és Ø482 mm, 1000 mm-től 3000 mm-ig terjedő hosszúságban. A belső átmérő nincs korlátozva, és az ügyfél rajzai és a berendezési követelmények szerint gyártható. A GW Precision szerszámgépeinek körülbelül 80%-a CNC berendezés, amely nagyméretű, egyedi alkatrészek megmunkálását támogatja.
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az acéldob éves kapacitása 4000 darab
- információ
Öntött acél orsó rézszalag hengerlőgéphez
A35CrMoV acél dobrézszalag-hengerművekben és egyéb színesfém-feldolgozó berendezésekben való igényes alkalmazásokhoz tervezték. A 35CrMoV a nagy szilárdság, a kopásállóság és a kifáradási ellenállás kombinációját biztosítja. A megadott alkalmazási adatok szerint az anyag körülbelül ...500–600°CA vanádium-karbid (VC) és a króm-karbid (Cr₇C₃) hozzájárul a kopásállósághoz, míg a jó hővezető képesség és szívósság csökkenti a hőfeszültség okozta repedések kockázatát ismételt hőmérsékletváltozások esetén.
Centrifugális öntés
A GW Precision szabályozott olvasztási és öntési technológiát alkalmaz a következőkhöz:öntőacél orsóA gyártóberendezéseket pontosan ellenőrzik a megbízható és állandó kémiai összetétel biztosítása érdekében.Centrifugális öntésa szerkezeti tömörség és a mechanikai tulajdonságok egyenletességének javítására szolgál, miközben a belső és külső felületeket olyan hibákkal szemben szabályozzák, mint a repedések, salakzárványok, pórusok és homoklyukak. Ez stabil alapot biztosít a későbbi hőkezeléshez és precíziós megmunkáláshoz.
Hőkezelés és felületerősítés
Speciális mechanikai tulajdonságkövetelmények teljesítéséhez az acéltekercset szabályozott hőkezelésnek vetik alá. A megadott folyamat a következő:850°C olajos edzés + 550°C magas hőmérsékletű megeresztés 4 órán át, a célzott magkeménységgelEmberi Jogi Tanács 28–32az erő és a szívósság egyensúlyának megteremtésére.
A nagyobb felületi kopásállóság érdekében,ionnitridálásfelületi keménységet biztosíthat≥HV900egy behatoló réteggel0,3–0,5 mmAlternatív megoldásként a lézeres edzés szelektíven megkeményítheti az érintkező felületetHRC55–60, alatta deformációval0,03 mm.
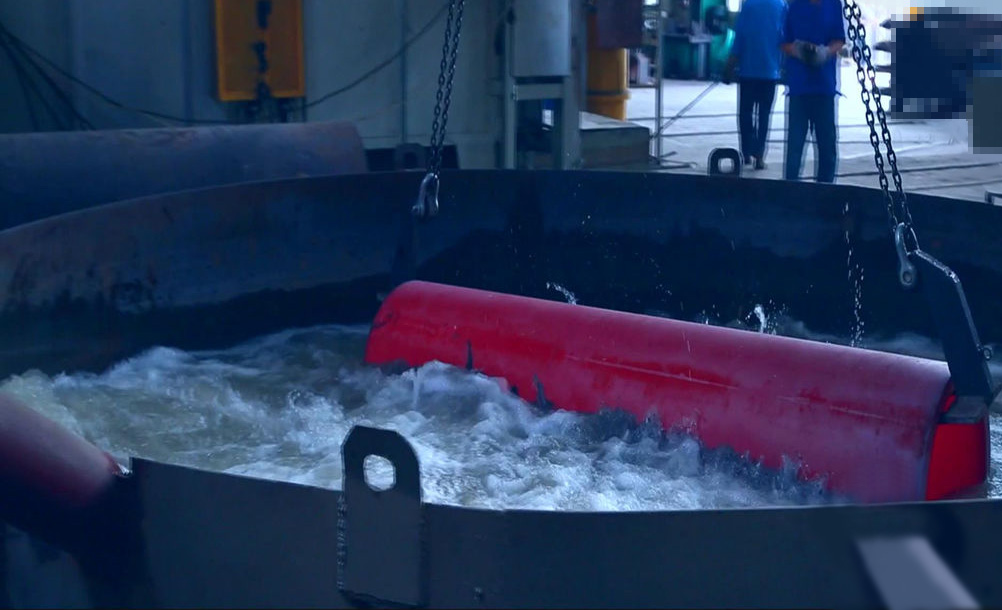
Precíziós megmunkálás és ellenőrzés
A GW Precision körülbelül80%-ban CNC szerszámgépek, javítva a testreszabott precíziós megmunkálási kapacitását. A gyakori külső átmérők közé tartoznak a következőkØ665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 és Ø482 mm, hosszúságtól1000 mm-től 3000 mm-igA belső átmérő nincs korlátozva, és az ügyfél rajzai és a berendezés követelményei szerint gyártható. A reprezentatív specifikáció a következő:665 × 605 × 1900 mm.
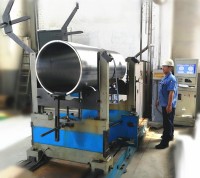
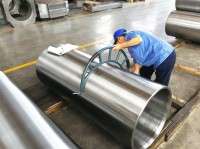
Az ellenőrzés magában foglalja a méretvizsgálatot és szükség esetén a hőkezelés utáni mechanikai tulajdonságvizsgálatot. Egy gyűrűs szíjas dinamikus kiegyensúlyozó gép biztosítja a következőket:100%-ban dinamikus kiegyensúlyozási tesztelésforgó acélorsós termékekhez. Tapasztalt csomagoló személyzet és bevált csomagolási módszerek is használatban vannak a késztermékek védelmére tárolás és szállítás közben.
Keresztülcentrifugális öntés, hőkezelés, CNC precíziós megmunkálás és dinamikus kiegyensúlyozási ellenőrzésA GW Precision testreszabott termékeket kínálacél orsóMegoldások rézszalag hengerlő gépekhez. Az anyag, a méretek, a hőkezelési állapot, a felületerősítés és az ellenőrzési követelmények a vevői rajzok és a tényleges üzemi körülmények szerint állíthatók be.