





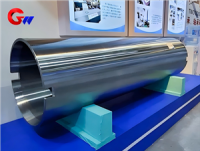
35CrMoV hidegen hengerelt acél öntöttvas hüvely (dinamikus egyensúlyvizsgálattal)
A GW precíziós öntésű acélhenger ideális választás hideghengerművek nagy pontosságú és nagy terhelésű körülményeihez, különösen alkalmas vékony szalaghengerléshez, szigorú dinamikus egyensúlyi követelményekkel. Nagy szilárdsága, kopásállósága és költséghatékonysági előnyei nyilvánvalóak, de az öntési és hőkezelési folyamatok szigorú ellenőrzése szükséges.
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az acéldob éves kapacitása 4000 darab
- információ
Dinamikus kiegyensúlyozási teszttel ellenőrizve hidegmalom gép öntőacél orsóján
| Hüvely anyaga | Specifikáció |
| 35CrMoV | Φ572*Φ506*2337 |
Kémiai összetétel-szabályozás (kulcsfontosságú elemek):
Elem C Si Mn Cr Mo V P ≤ S ≤
Tartomány 0,30~0,38 0,20~0,40 0,50~0,80 0,90~1,20 0,20~0,30 0,10~0,20 0,025 0,025
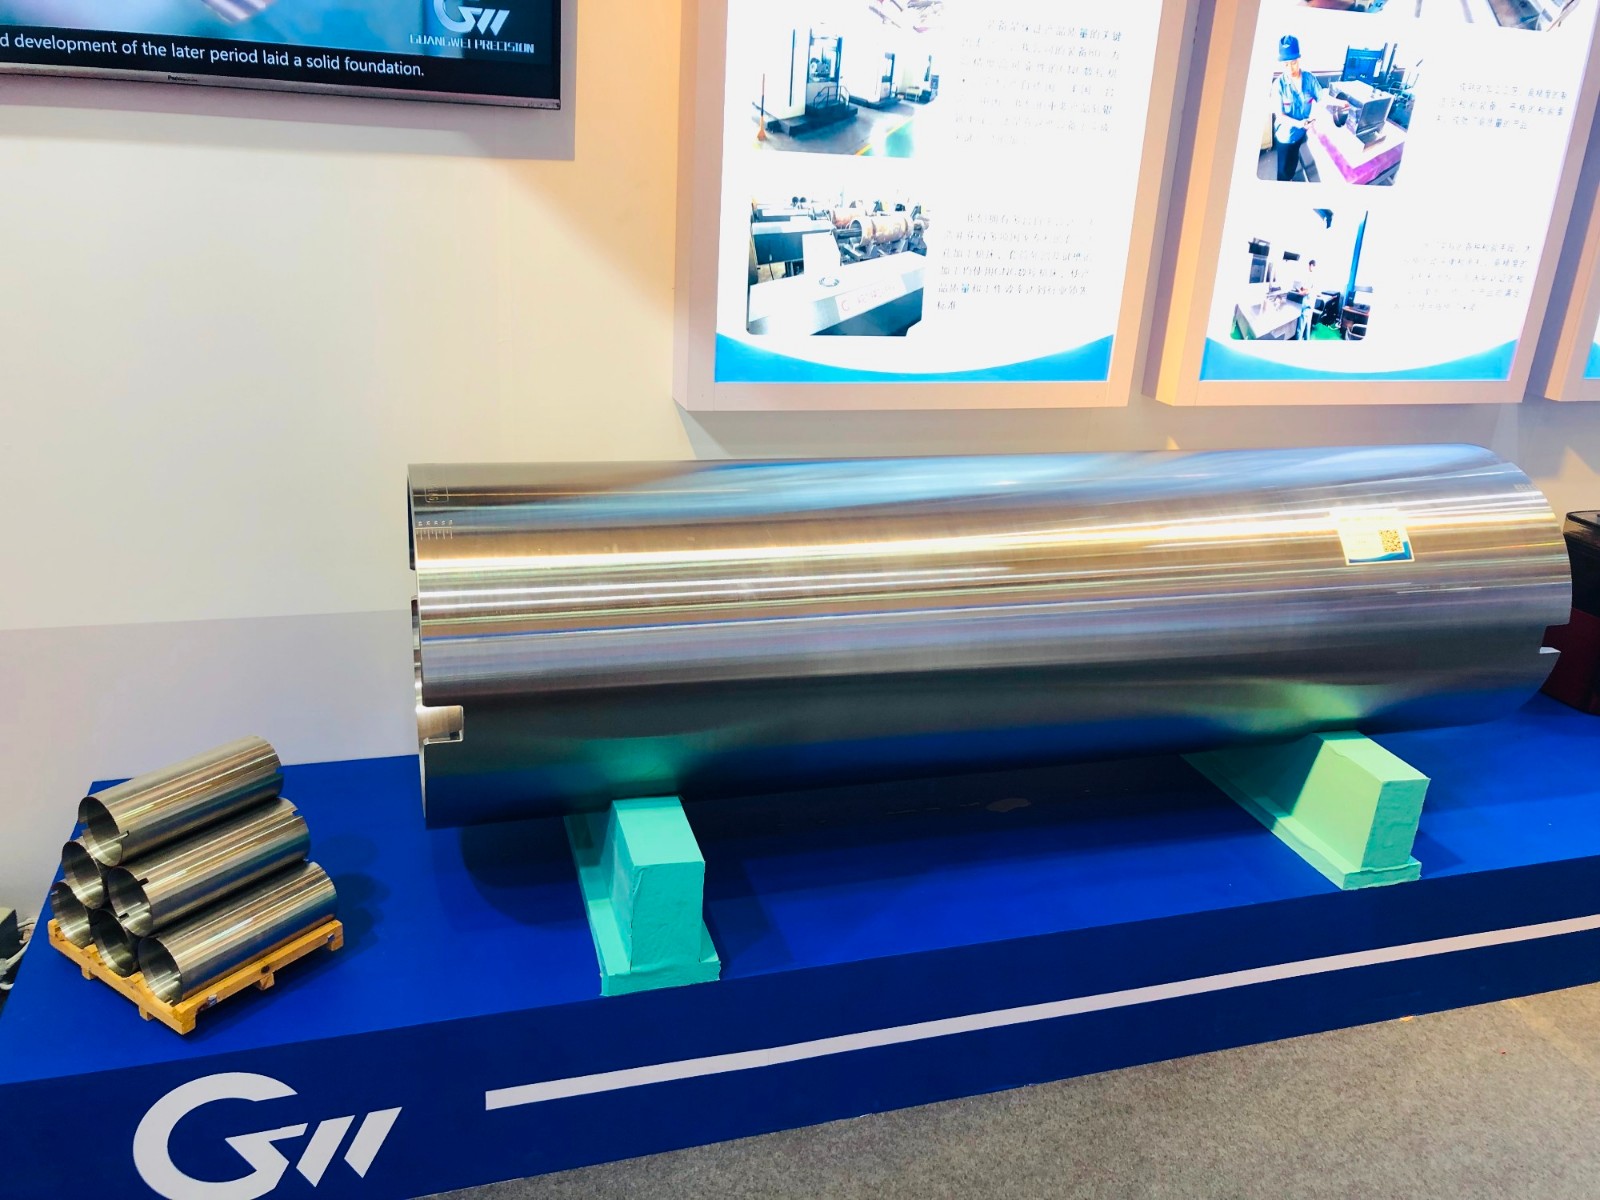
Centrifugális öntés
Cégünk fejlett olvasztási és öntési technológiát alkalmaz, a berendezések pontos ellenőrzéssel biztosítják az öntőacél tekercs anyagának megbízható és pontos kémiai összetételét, valamint ugyanazokat a tulajdonságokat. Centrifugális öntést alkalmazunk annak biztosítására, hogy az öntőacél tekercs belső és külső felülete mentes legyen a repedésektől, salakzárványoktól, pórusoktól és homoklyukaktól. Érett hőkezelési technológiát alkalmazunk az öntőacél tekercs mechanikai tulajdonságainak biztosítása érdekében.
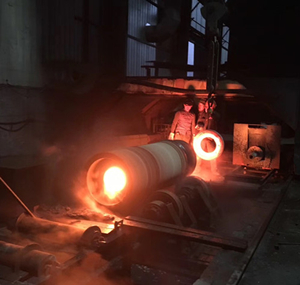
Az acélhüvely hőkezelésének leírása
Szigorúan az acéltekercs öntésére szolgáló hőkezelést fogjuk végezni, amelyeknek speciális mechanikai tulajdonságokkal kell rendelkezniük, valamint a mechanikai tulajdonságok megfelelő vizsgálatát is elvégezzük, hogy minden acéltekercs termék a legjobb állapotot és az ügyfelek jó eredményeit érje el.
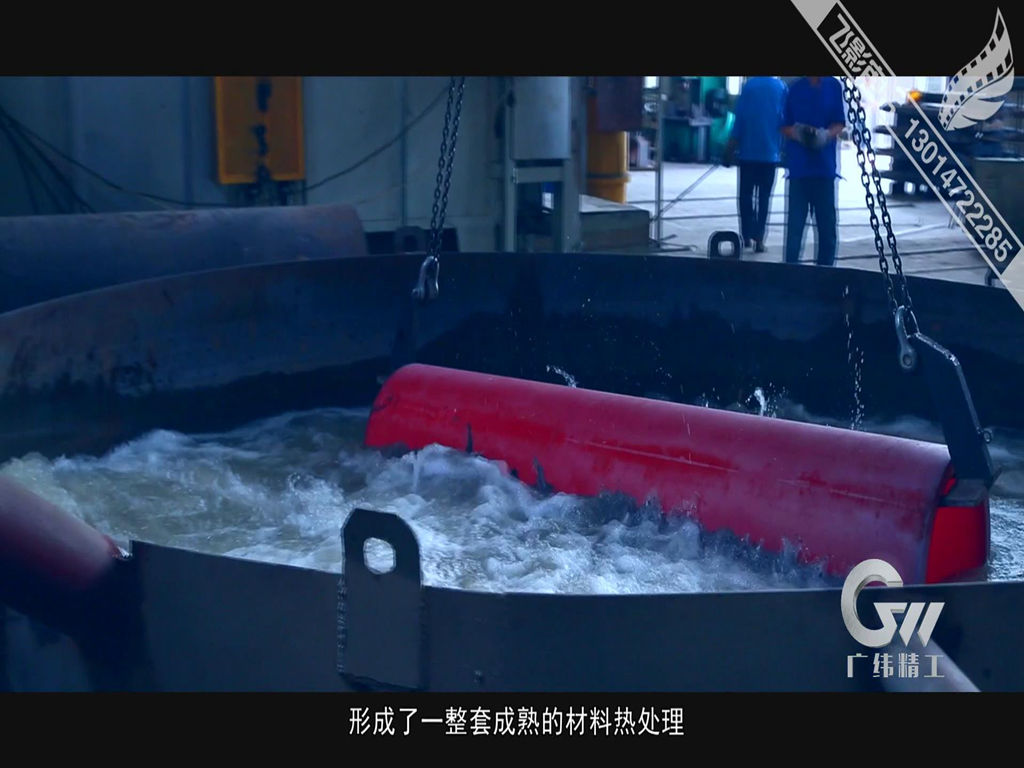
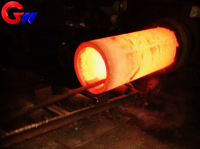
Öntött acélhenger hőkezelési folyamata (hidegen hengerműhöz)
A folyamatparaméter-követelmények célja
Normalizáljuk 900 ± 10 ℃-on 2 órán át, majd finomítsuk a szemcseméretet levegőhűtéssel
860 ± 10 ℃-os olajos oltás (hűtési sebesség ≥ 80 ℃/s) martenzit előállításához
Kriogén -80 ℃ × 2 óra (opcionális) csökkenti a maradék ausztenitet
550 ± 10 ℃-on történő megeresztés 4 órán át, vízhűtéses kioltás és 300~350HBW-re történő megeresztés
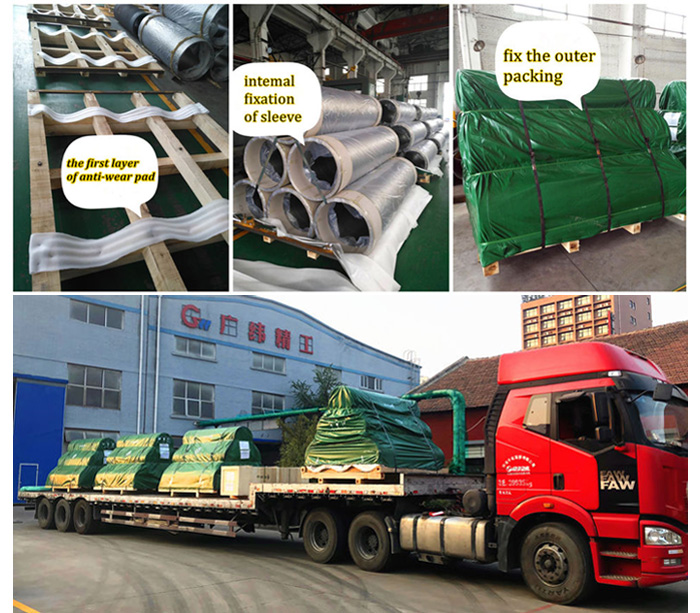
Csomagolás
Kiváló csomagolócsapatunk és kiforrott csomagolási technológiánk van acéltekercsünkhöz.
A csomagolásnak biztosítania kell a termékek biztonságát, hogy azok ne vesszenek el vagy sérüljenek meg tárolás, szállítás és értékesítés során.
A csomagolás biztosítja a termék tisztaságát. Csomagolás előtt ellenőrizze a termék felületének tisztaságát.
Acélorsó termékeink széles körben elismertek és megbízhatóak a felhasználók körében, és képesek megfelelni a folyamatosan változó gazdasági és társadalmi igényeknek.
Termékeink széles körben elismertek és megbízhatóak a felhasználók körében, és képesek megfelelni a folyamatosan változó gazdasági és társadalmi igényeknek.
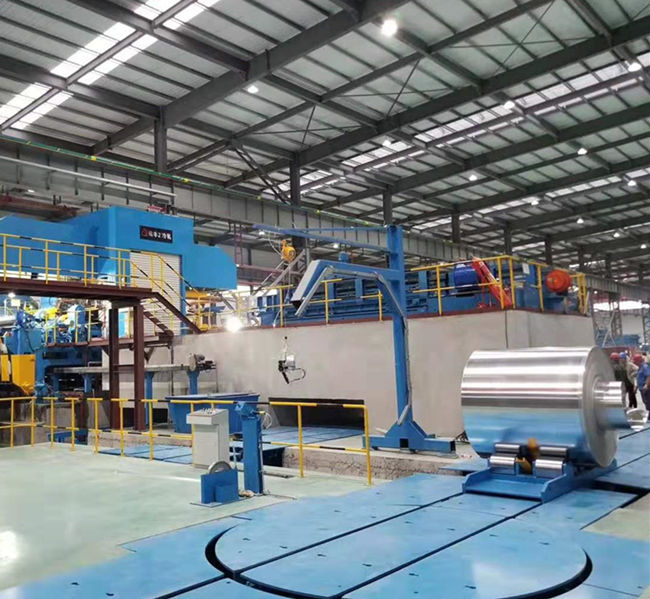
Dinamikus egyensúlyvizsgálati szabvány 35CrMoV öntött acélhüvelyhez (hidegen hengerműhöz)
Paraméterkövetelmény-érték érzékelő berendezés
G2.5 (ISO 1940-1) minőségű, kemény alátámasztású dinamikus kiegyensúlyozó gép
Maradék kiegyensúlyozatlanság ≤ 1g · mm/kg (1500 fordulat/perc) fázisanalizátor
Korrekciós módszer újrafúráshoz (mélység ≤ 5 mm) CNC fúrás



