




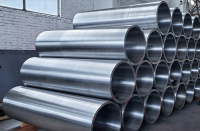
Testreszabott 35CrMoV acélhüvely alumínium szalagmaró gépből
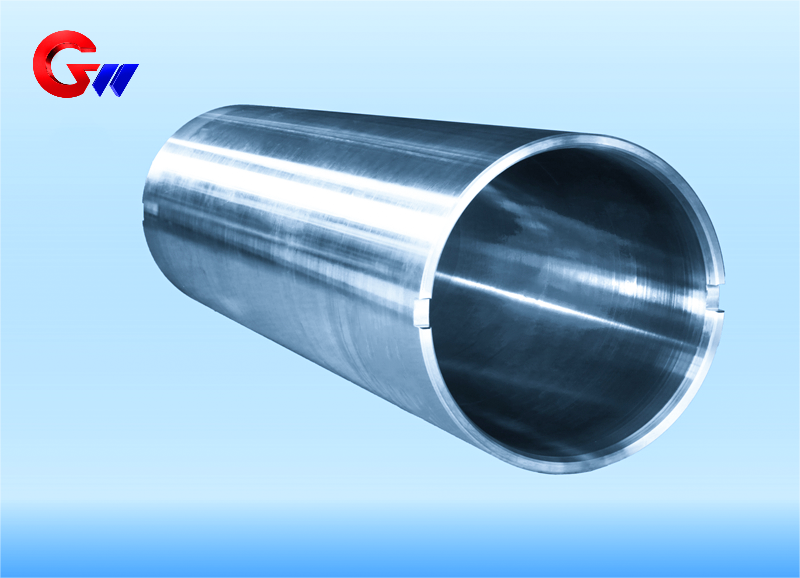
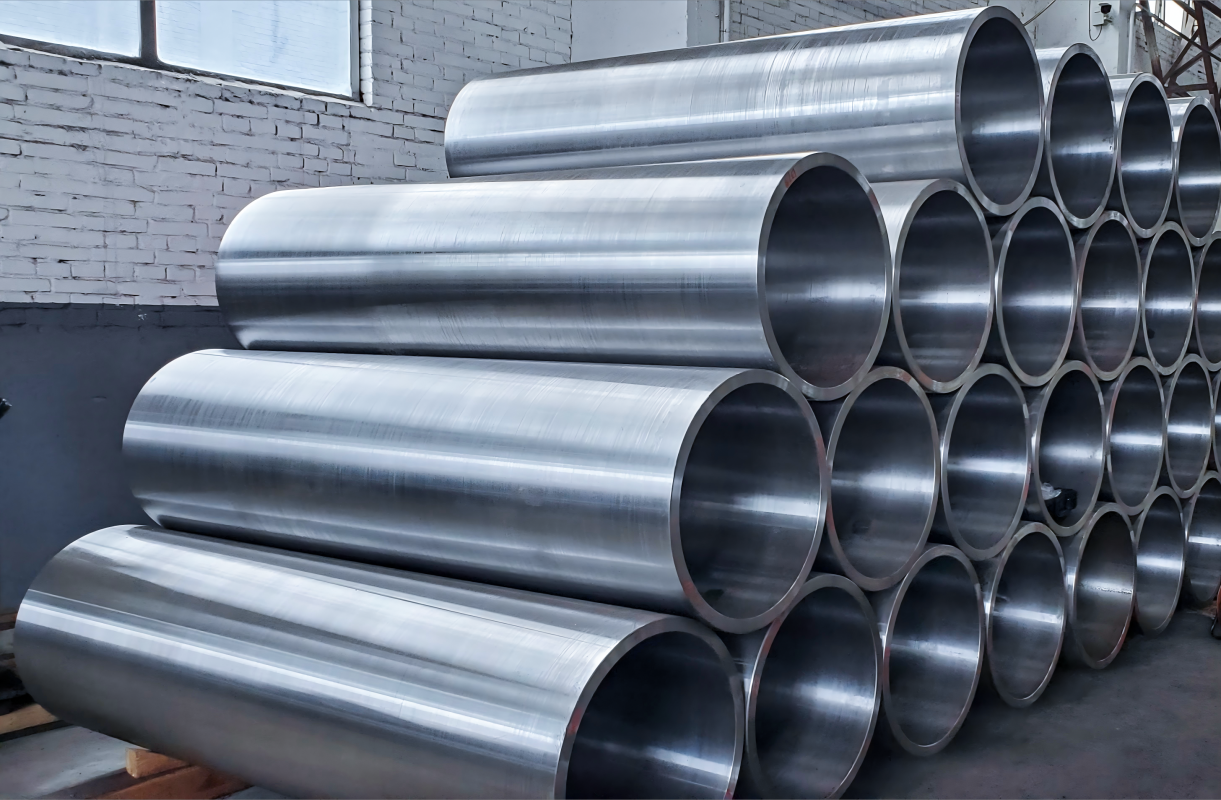
A 35CrMoV acélhüvelyt széles körben használják alumíniumfólia, alumíniumlemez, rozsdamentes acélfólia és szalaghengerlési alkalmazásokban. A nagy pontosságú hengerlőberendezések esetében a hüvely koncentrikussága, dinamikus egyensúlya és méretstabilitása fontos teljesítménykövetelmények. A GW Precision Technology által gyártott 35CrMoV acélhüvely nyersdarab centrifugális öntéssel készül, amely megfelelő kiindulási szerkezetet biztosít a későbbi hőkezeléshez, precíziós megmunkáláshoz és felületkezeléshez.
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az acéldob éves kapacitása 4000 darab
- információ
Testreszabott 35CrMoV acélhüvely alumínium szalagmaró gépből
A35CrMoV acélhüvely alumínium szalaghengerművekhezegy egyedi, nagy szilárdságú és kopásálló alkatrész, amelyet nagy méretpontosságot, stabil forgást és kiváló felületi minőséget igénylő hengerlőberendezésekhez fejlesztettek ki. Az alumíniumfólia, alumíniumlemez, rozsdamentes acélfólia és szalaghengerlési alkalmazásokban használt acélhüvelyek mechanikai terhelésnek, hőhatásoknak, hengerlőolajnak és relatív mikromozgásnak vannak kitéve. Ezért a gyártási folyamatnak együttesen kell figyelembe vennie az anyag teljesítményét, a koncentrikusságot, a dinamikus egyensúlyt, a felületi keménységet és a méretstabilitást.
AA GW Precision Technology által gyártott 35CrMoV acél hüvely nyersdarab centrifugális öntéssel készülA centrifugális öntőforma képezi a későbbi hőkezelési, megmunkálási és felületkezelési folyamatok alapját. A kész hüvely az ügyfél alumíniumszalag-hengerlő berendezésének méretei és műszaki követelményei szerint testreszabható.
Alkalmazás alumínium szalaghengerművekben
Hat és tizenkét magasságú hengerművekben az egyedi 35CrMoV acélhüvely közbenső hengerekkel vagy támasztóhengerekkel együtt használható. Egyik fő funkciója a hengertámasz megerősítése és az alumíniumszalag hengerlése során keletkező radiális hajlítóerő ellenállása. A mellékelt alkalmazási adatok a következő tipikus terhelési tartományt jelzik:300–600 MPa.
Nagysebességű hengerlőberendezések esetében a méret- és dinamikai pontosság fenntartása is fontos. Körülbelül ...10–25 m/s, a hüvely úgy van kialakítva, hogy támogassa a gördülési rés ingadozásának szabályozását≤0,005 mmEz a követelmény különös hangsúlyt fektet a koncentrikusságra, a megmunkálási pontosságra és a dinamikus egyensúlyra.
A hüvely a hengerlés során a hőszabályozásban is részt vesz. A gördülési súrlódás hőt termel, és az érintkezési felület pillanatnyi hőmérséklete elérheti a kb.200–250°CAz anyagnak és a felületnek ezért ismételt hő- és mechanikai terhelés alatt is stabilnak kell maradnia.
Munkakörülmények az alumínium hengerlésnél
Az alumínium hengerlése speciális követelményeket támaszt az acélhüvely teljesítményével szemben. Az alumíniumforgácsok vagy anyagrészecskék tapadhatnak a munkafelülethez, ezért a mellékelt műszaki specifikáció a következő felületi keménységet írja elő:≥HRC45a tapadási és felületi kopással szembeni ellenállás javítása érdekében.
A hüvely emulzió alapú hengerlőolaj környezetben is működhet, amelynek pH-ja körülbelül8–10A korrózióállóságot ezért a felülettervezés során figyelembe veszik, különösen ott, ahol a hüvely felülete hosszabb ideig ki van téve a gördülőfolyadéknak.
A mechanikai terhelés egy másik fontos szempont. Az alkalmazási adatok több mint10 terhelési ciklus, ami a hüvely magas kifáradási élettartam követelményét jelzi. Ezenkívül mikromozgásos kopás léphet fel a csapágy illeszkedő felületén, meghatározott relatív csúszási mennyiséggel<50 μmA hüvelynek ezért a szerkezeti szilárdság, a felületi keménység és a mikromozgásos kopással szembeni ellenállás kombinációját kell biztosítania.
35CrMoV anyagválasztás
A hüvely használ35CrMoV acél, amelyet szilárdsága, szívóssága, kopásállósága és hőkezelésre való alkalmassága kombinációja alapján választottak ki.
Az anyag tipikus kémiai összetétele a következő:
C: 0,32–0,38%
Króm: 1,0–1,3%
Körülbelül: 0,4–0,6%
Be: 0,1–0,2%
Vanádiumot adnak hozzá a formáhozMC típusú keményfémekés finomítsa a szemcseszerkezetet. A megadott anyagadatok a következő finomított szemcseméretet jelzik:ASTM 10–12. osztály.
Edzés és megeresztés után a megadott szakítószilárdság≥1100 MPaAz anyagadatok a következő törési szívósságot is meghatározzák:KIC ≥90 MPa·m¹/²Magasabb hőmérsékleti viszonyok között a folyáshatár-megtartási sebességet a következőképpen határozzák meg:pssszsz85% 300°C-on.
Ezek a tulajdonságok adják az anyag alapját egy olyan acélhüvelynek, amely ismételt mechanikai terhelésnek, hőhatásoknak és felületi kopásnak van kitéve nagysebességű hengerlés során.
Hőkezelés és méretstabilitás
A fő hőkezelési folyamat magában foglaljaedzés és megeresztés.
A kioltáshoz a megadott folyamat a következő890°C × 2 óra, majd víz-levegő váltakozó hűtés. A megeresztési folyamat a következő:580°C × 3 óra, olajhűtéses kivitelben, hogy elkerüljék a második típusú megeresztési ridegséget.
A méretstabilitást további kezelési eljárásokkal biztosítják. A mellékelt folyamatadatok meghatározzákkriogén kezelés −196°C-on 24 órán át, a maradék ausztenit mennyiségét szabályozva<3%.
Egy későbbikezelési idő 200°C-on × 8 óraa feldolgozási feszültség kiküszöbölésére használják. Ezek a kezelések a méretstabilitás javítását és a maradékfeszültség befolyásának csökkentését célozzák a kész acélhüvelyen.
Felületerősítés és korrózióvédelem
A felületkezelés a szükséges munkakörülményeknek megfelelően alkalmazható. A szállított erősítési lehetőségek közé tartozikionnitridáláséslézeres kioltás.
Ionnitridálás esetén a megadott fehér fényes rétegvastagság:20–30 μm, felületi keménységgelHV1100–1300Ez a nagy felületi keménység javíthatja a kopásállóságot és a mikromozgás okozta károkkal szembeni ellenállást.
A lézeres edzéssel olyan edzett szalagot lehet előállítani, amelynek szélessége5–8 mmés egy megkeményedett mélység1,2–1,5 mmEz az eljárás ott választható, ahol lokalizált felületerősítésre van szükség.
A korrózióvédelem érdekében a mellékelt opciók a következőket tartalmazzák:QPQ sófürdő kompozit kezelésés nanokompozit bevonat. A QPQ kezelés korrózióállóságot biztosít.2-3-szor magasabb, mint a krómozásEgy nanokompozit bevonat, mint példáulTiAlN + MoS₂is alkalmazható, meghatározott súrlódási együtthatóval<0,1.
Kompozit felülettervezési folyamat
Több felületi teljesítményjellemzőt igénylő alkalmazásokhoz a mellékelt kompozit megerősítési folyamat négy szakaszból áll:
A. Homokfúvás, Sa3.0 szint → B. Ionnitridálás → C. Lézeres textúrázás → D. Magnetronos porlasztásos bevonat
A végső bevonathoz használhatunk egyCrN/AlCrN többrétegű szerkezetteljes bevonatvastagsággal8–10 μmA megadott kötési erő≥80 N, karcvizsgálattal mérve.
Ez a felületkezelési eljárás a felület-előkészítést, a nitridálást, a lézeres textúrázást és a fizikai gőzfázisú leválasztást ötvözi az acélhüvely munkafelületének állapotának javítása érdekében. Az adott kezelési kombináció a hengerlési alkalmazástól és a szükséges kopási és korróziós teljesítménytől függően választható ki.
Acélhüvelyek pontossági követelményei
Az alumíniumszalag- és fóliahengerlő berendezések esetében a hüvely koncentrikussága és dinamikus egyensúlya kritikus fontosságú, mivel a hüvely egy forgó szerelvény részeként működik.10–25 m/sA koncentricitás vagy a dinamikus egyensúly eltérései befolyásolhatják a forgási stabilitást és a gördülési rés szabályozását.
A GW Precision Technology ezért a nyersdarabok gyártási folyamatát, a hőkezelést, a méretstabilitást, a precíziós megmunkálást és a felületkezelést összekapcsolt szakaszoknak, nem pedig független műveleteknek tekinti.
A centrifugális öntőforma biztosítja az alkatrész kezdeti formáját, míg a későbbi hőkezelés és megmunkálás megteremti a szükséges mechanikai és geometriai állapotot.
A döntő35CrMoV acélhüvelyAz alumínium szalaghengerlő berendezések vevői rajzai és alkalmazási követelményei szerint gyártható. Az anyagválasztás, a hőkezelés, a felületerősítés és a bevonatolás a szükséges működési környezetnek megfelelően kombinálható.
Egyedi gyártás a GW Precision Technology által
Luoyang Guangwei Precision Technology Co., Ltd.a Luoyang város Jianxi kerületének nyugati oldalán található, és az acélhüvelyek a vállalat egyik fő termékkategóriáját alkotják.
A GW Precision Technology egyedi acélhüvelyeket gyárt ipari hengerlési alkalmazásokhoz.35CrMoV acélhüvelyA gyártási folyamat magában foglalhatja a nyersdarab centrifugális öntését, a edzést és megeresztést, a méretstabilitási kezelést, a precíziós megmunkálást és a felületkezelést.
A termék alumíniumfólia, alumíniumlemez, rozsdamentes acélfólia és szalaghengerlési alkalmazásokhoz készült, ahol nagy szilárdság, kopásállóság, koncentrikusság, dinamikus egyensúly és felületi teljesítmény szükséges. Az anyagjellemzők kombinálásával35CrMoV acélAz alkalmazásspecifikus hőkezelésnek és felületkezelésnek köszönhetően a hüvely különböző hengerlőberendezésekhez és munkakörülményekhez konfigurálható.



