



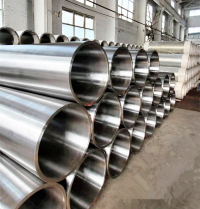
Öntött acél orsó rézfólia hengerlőgépben
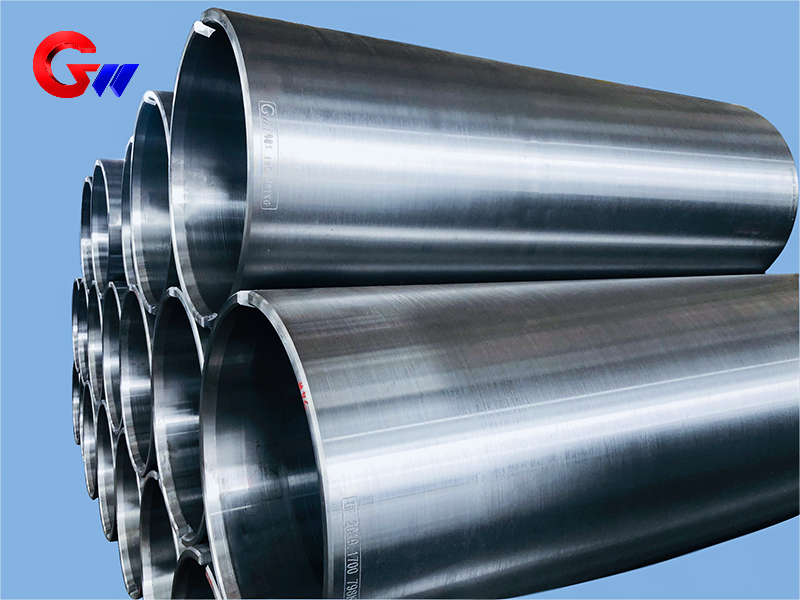
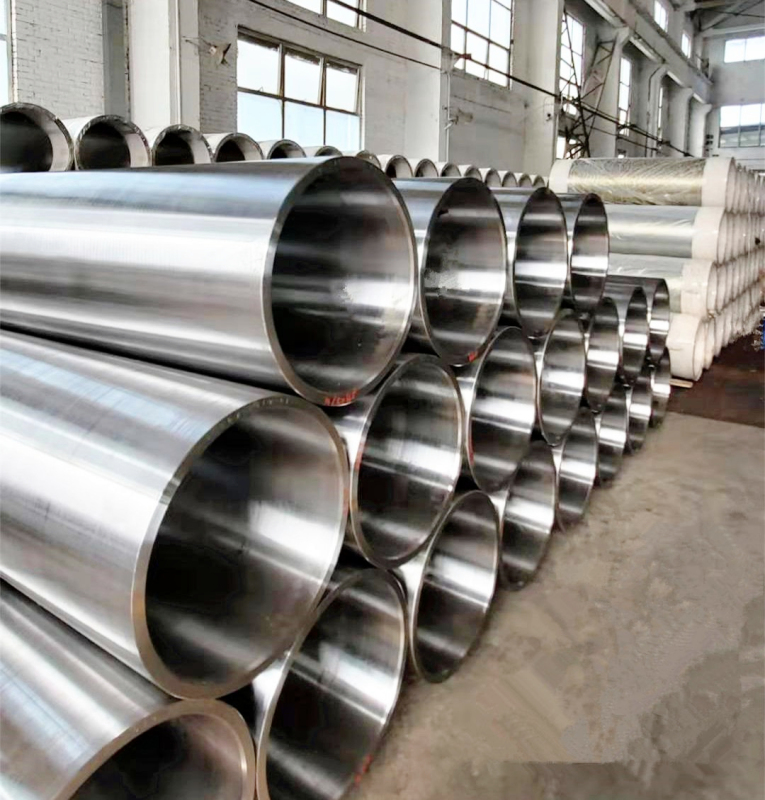
35CrMoV öntött acélhüvely rézfólia hengerművekhez, centrifugális öntéssel, hőkezeléssel, célzott furatfúrással, precíziós CNC megmunkálással és 100%-ban dinamikus kiegyensúlyozás-ellenőrzéssel gyártva. Egyedi specifikációk: 565×505×1600 mm és 665×605×2000 mm, a mechanikai tulajdonságok és a geometriai tűrések az ügyfél igényei szerint szabályozva.
- GW Precision
- Kína, Luoyang
- Szerződéses kikötés
- Az acéldob éves kapacitása 4000 darab
- információ
Öntött acél orsó rézfólia hengerlőgépben
| Öntött acél orsó | Anyag | Specifikáció |
| Rézfólia hengerlőgépében használják | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Az öntött acélhüvely egy nagyméretű precíziós mechanikai alkatrész, amelyet rézfólia hengermű berendezésekben használnak. A GW Precision egyedi acélhüvelyeket gyárt az ügyfél rajzai, anyagkövetelményei, mérettűrései és geometriai pontossági követelményei szerint. Ennél a terméknél a...35CrMoV ötvözött acélanyagként használják, a rendelkezésre álló specifikációkkal565 × 505 × 1600 mmés665 × 605 × 2000 mm.
A gyártási folyamat ötvözi a szabályozott olvasztást és öntést, a centrifugális öntést, a hőkezelést, a célzott furatfúrást, a precíziós CNC megmunkálást és a dinamikus kiegyensúlyozás-ellenőrzést. A teljes feldolgozórendszert folyamatos fejlesztéssel fejlesztik, hogy szabályozzák az öntőacél hüvely koncentrikusságát, hengerességét, szimmetriáját és dinamikus egyensúlyát.
35CrMoV anyag és mechanikai tulajdonságok
A 35CrMoV öntött acélhüvelyt edzéssel és megeresztéssel hőkezelik a kívánt mechanikai tulajdonságok elérése érdekében. A hőkezelés utáni tipikus teljesítménymutatók közé tartozik a keménység, szakítószilárdság, folyáshatár, nyúlás, ütésállóság és magas hőmérsékletű keménység.
A tipikus mechanikai tulajdonságok a következők:
Keménység: HRC 48–52 szobahőmérsékleten, Rockwell keménységgel tesztelve aASTM E18.
Szakítószilárdság: 1500–1800 MPa szobahőmérsékletenszerint tesztelveASTM E8.
Folyáshatár: 1200–1400 MPa.
Nyúlás: 10–15%, egy50 mm-es nyomtáv.
Ütésállóság: 20–40 J/cm², Charpy-bevágásos ütésvizsgálattal tesztelve.
Vörös keménység: ≥HRC 38 600°C-on, tesztelve után1 óra magas hőmérsékleten tartás.
Ezek a tulajdonságok fontosak a hengerműgépekben használt acélhüvelyek esetében, mivel az alkatrésznek folyamatos mechanikai működés közben is megfelelő szilárdságot és méretstabilitást kell fenntartania. A végső hőkezelési állapot és az ellenőrzési követelmények az ügyfél műszaki specifikációja szerint szabályozhatók.
Szabályozott olvasztási és öntési folyamat
A GW Precision szabályozott olvasztási és öntési technológiát alkalmaz az öntött acélhüvelyek gyártásához. Az olvasztási és öntőberendezéseket ellenőrzési és vizsgálati eljárások támogatják az öntött acélhüvely anyagának kémiai összetételének szabályozására.
Az anyagösszetétel pontos ellenőrzése megbízható alapot biztosít a későbbi öntéshez, hőkezeléshez és megmunkáláshoz. Az anyagvizsgálati eljárással ellenőrzik, hogy az acélhüvely megfelel-e a meghatározott anyagkövetelményeknek, mielőtt a további gyártási szakaszokba lépnének.
Nagyméretű acélhüvelyek esetében az öntvény minősége közvetlen hatással van a későbbi megmunkálás stabilitására és a végső geometriai pontosságra. Ezért az anyagellenőrzés és az öntvény minősége a teljes gyártási folyamat fontos részét képezi.
Centrifugális öntés acélhüvelyek öntéséhez
Centrifugális öntésaz acélhüvely öntéséhez használják a belső és külső felületek minőségének és integritásának javítására. A centrifugális öntési eljárás segít csökkenteni a felületi hibák előfordulását, mint példáulrepedések, salakzárványok, pórusok és homoklyukak.
Az öntvényfelület minősége különösen fontos egy nagy hengeres alkatrész esetében, mivel a későbbi megmunkálásnak pontos belső és külső hengeres felületeket kell létrehoznia az öntvényből. A stabil öntési folyamat megfelelő alapot biztosít a fúráshoz, esztergáláshoz, köszörüléshez és egyéb precíziós megmunkálási műveletekhez.
Az öntés és az előzetes ellenőrzés után az acélhüvely nyersdarab a következő megmunkálási és hőkezelési folyamatokba kerül. A konkrét gyártási folyamatot a hüvely specifikációja és az ügyfél igényei szerint módosítják.

Az öntött acélhüvely hőkezelése
A hőkezelés a 35CrMoV öntött acélhüvely fontos gyártási szakasza, amikor speciális mechanikai tulajdonságokra van szükség.
A GW Precision kiforrott hőkezelési eljárást alkalmaz az acélhüvelyeknél, amelyek meghatározott mechanikai teljesítményt igényelnek. A hőkezelés után megfelelő mechanikai tulajdonságvizsgálatokat végeznek a késztermék állapotának ellenőrzésére.
A hőkezelési eljárás célja a szükséges keménység és szilárdság elérése, miközben megőrzi a hengerlőmalomban szükséges mechanikai tulajdonságokat. A mechanikai tulajdonságok ellenőrzését a hagyományos méretvizsgálattal együtt végzik, így a termék állapota mind az anyagteljesítmény, mind a megmunkálási pontosság szempontjából értékelhető.
Ennél a 35CrMoV öntött acélhüvelynél a tipikus hőkezelési teljesítmény a következőket foglalja magában:HRC 48–52 keménység,1500–1800 MPa szakítószilárdság,1200–1400 MPa folyáshatár,10–15%-os nyúlás, és20–40 J/cm² ütésállóságA magas hőmérsékletű keménységi követelmény a következő:≥HRC 38 600°C-on egy óra tartás után.
A végső hőkezelési állapotot az ügyfél által meghatározott mechanikai tulajdonságkövetelmények és az alkalmazandó ellenőrzési kritériumok szerint szabályozzuk.
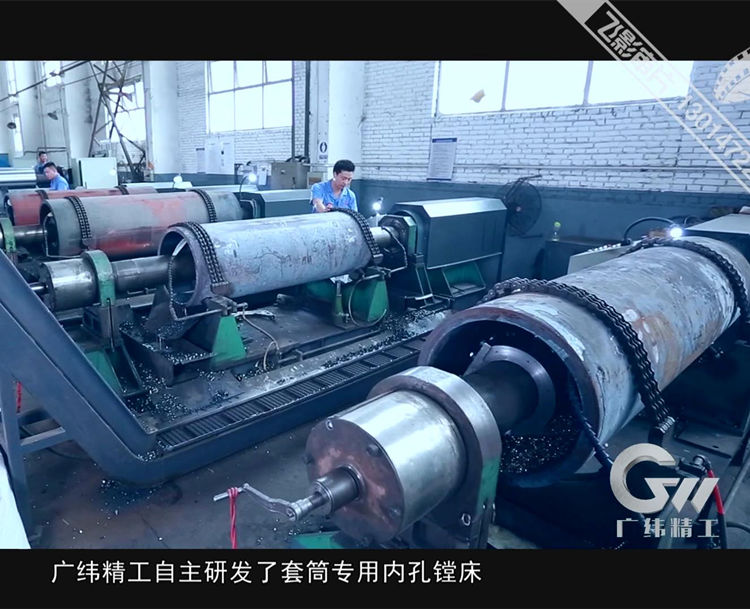
Dedikált lyukfúró gép
Ennek az öntött acélhüvelynek az egyik fontos gyártási képessége a vállalat által fejlesztett, külön erre a célra szolgáló fúrógép. A berendezést a GW Precision kutatta és fejlesztette, és a következő minősítést szerezte meg:nemzeti szabadalom.
A dedikált gépet jó merevséggel és nagy megmunkálási pontossággal tervezték. Megmunkáló szerkezete visszacsapó szelepes befogást alkalmaz, amely segít megőrizni a munkadarab pozícióját a furatmegmunkálási folyamat során.
Ennek a dedikált berendezésnek a fejlesztése és folyamatos tökéletesítése segített a GW Precisionnek egy integrált feldolgozórendszer létrehozásában nagy acélhüvelyek számára. A rendszer a következők szabályozására összpontosít:koncentrikusság, hengeresség, szimmetria és dinamikus egyensúlya teljes gyártási folyamat során.
A specifikus mérettűréseket és geometriai pontossági tűréseket szigorúan a vevő rajzai és műszaki követelményei szerint szabályozzák, ahelyett, hogy a tényleges terméktervtől függetlenül fix tűréshatárokat alkalmaznának.
Acélhüvely-gyártmány precíziós kiesztergálása
Az öntött acélhüvely nyersanyagát először a GW Precision által kifejlesztett, erre a célra szolgáló fúrógépen dolgozzák fel.
Fúrás közben a hüvely nyersdarabja beállítható úgy, hogy koncentrikus legyen a nyílás elülső és hátsó vége között. Ez a pozicionálási módszer segít fenntartani a stabil forgácsolási feltételeket és javítja a megmunkálási pontosságot.
A forgácsolási folyamat során a munkadarab rögzített marad, miközben a szerszámtengely forog a belső furat megmunkálásához. Ez a megmunkálási módszer elkerüli a munkadarab forgatásával kapcsolatos hibákat, beleértve a kúposságot és egyéb alaki hibákat.
A megmunkálás során a stabil forgácseltávolítás a megmunkált felület állapotának javításában is segít, és csökkenti annak valószínűségét, hogy a forgácsok megkarcolják a megmunkált felületet. Ezek a folyamatjellemzők fontosak nagy átmérőjű és hosszú acélhüvelyek megmunkálásakor, ahol a megmunkálási stabilitás közvetlenül befolyásolja a végső geometriai pontosságot.
Dupla önközpontosító CNC megmunkálás
Lyukfúrás és furatfúrás után az öntött acélhüvelyt egykettős önközpontosító CNC szerszámgépa GW Precision nagyméretű alkatrészek nagy pontosságú megmunkálásában szerzett hosszú távú kutatásának és tapasztalatának eredménye.
A hüvely mindkét végén hidraulikus támasztótokmányok vannak felszerelve. Ezek a tokmányok gyorsan megtalálják a belső furat két végét, és segítenek a megengedett tűréshatáron belül szabályozni az első és hátsó belső furatszakaszok közötti koncentricitást.
A pozicionálás után a szerszámgép megmunkálja a külső hengeres felületet, miközben a belső és külső körök közötti koncentrikusságot a megengedett tűréshatáron belül szabályozza.
A belső furatok kúpos köreit mindkét végén megmunkálják és szabályozzák, hogy a koncentrikusság a megadott tűréshatáron belül maradjon. Ez a kettős önközpontosító megmunkálási módszer különösen hasznos nagy acélhüvelyek esetén, mivel a belső furat, a külső átmérő és a mindkét végű referenciafelületek közötti kapcsolat közvetlen hatással van a végső összeszerelés pontosságára.
Geometriai pontosság és folyamatszabályozás
Egy rézfólia hengermű berendezéseiben használt nagyméretű öntött acélhüvely esetében a méretpontosság önmagában nem elegendő a végtermék értékeléséhez. A különböző megmunkált felületek közötti kapcsolatot is ellenőrizni kell.
A GW Precision integrált feldolgozórendszere ezért számos kulcsfontosságú geometriai jellemzőre összpontosít, beleértve a következőket:koncentricitás, hengeresség és szimmetriaEzeket a paramétereket a teljes feldolgozási folyamat során szabályozzák, nem csak a végső ellenőrzés során veszik figyelembe.
A dedikált lyukfúró gép, a kettős önközpontosító CNC szerszámgép és a kapcsolódó precíziós megmunkálási folyamatok együttesen stabil megmunkálási referenciákat hoznak létre az acélhüvely számára.
A specifikus mérettűrést és geometriai tűrést a vevő rajzai és műszaki követelményei alapján határozzák meg. Ez lehetővé teszi az öntött acélhüvely gyártását különböző rézfólia hengermű konfigurációkhoz és különböző berendezéscsatlakozókhoz anélkül, hogy alátámasztás nélküli szabványos méreteket kellene alkalmazni.
Dinamikus kiegyensúlyozási teszt
A dinamikus kiegyensúlyozás fontos ellenőrzési elem a hengerműgépekben használt nagyméretű forgó acélhüvelyek esetében.
A hőkezelés utáni hagyományos méretvizsgálat és mechanikai tulajdonságvizsgálat mellett a GW Precision dinamikus kiegyensúlyozási vizsgálatot is végez az öntött acélhüvelyes termékek minőségének további ellenőrzése érdekében.
Egygyűrűsszíjas dinamikus kiegyensúlyozó gépelérhető100%-ban dinamikus kiegyensúlyozási tesztelésaz öntött acélhüvelyek. A kiegyensúlyozási ellenőrzés segít azonosítani a fennmaradó kiegyensúlyozatlanságot, amely befolyásolhatja az alkatrész forgó állapotát.
Nagy forgó alkatrészek esetében a dinamikus egyensúly szorosan összefügg a stabil működéssel. Ezért a dinamikus kiegyensúlyozást a méretpontossággal, a geometriai pontossággal és a hőkezelt mechanikai tulajdonságokkal együtt beépítik az ellenőrzési folyamatba.
Testreszabott öntvényacél hüvely rézfólia hengerművekhez
A 35CrMoV öntött acélhüvelyt rézfólia hengermű alkalmazásokhoz gyártják, és az ügyfél rajzai és műszaki követelményei szerint testreszabható. Az aktuális adatokban elérhető termékleírások a következők:565 × 505 × 1600 mmés665 × 605 × 2000 mm.
A GW Precision gyártási folyamata magában foglalja az anyag- és öntvényellenőrzést, a centrifugális öntést, a hőkezelést, a célzott furatfúrást, a precíziós furatkiesztergálást, a kettős önközpontosító CNC megmunkálást és a dinamikus kiegyensúlyozási ellenőrzést.
Ezen eljárások kombinációja az acélhüvely anyagállapotának, mechanikai tulajdonságainak, méretpontosságának és geometriai pontosságának stabil szabályozását hivatott biztosítani. Speciális mechanikai tulajdonságokat igénylő termékek esetében a hőkezelést az alkalmazandó műszaki követelményeknek megfelelően végzik, majd ezt követően megfelelő mechanikai tulajdonságvizsgálatot végeznek.
A precíziós megmunkáláshoz a GW Precision által kifejlesztett, erre a célra kifejlesztett lyukfúrógép stabil megmunkálási módszert biztosít a nagyméretű hüvelyes nyersdarabokhoz. Az ezt követő kettős önközpontosító CNC megmunkálási folyamat szabályozza a belső és külső hengeres felületek, valamint a kétoldali belső furatgeometria közötti kapcsolatot.



